Riadiaci pracovníci, ktorí presúvajú výrobu z oceľových zvitkov na valcovanie hliníka, si len zriedka ponechajú svoj nastavovací list. Výrobca, ktorý vytvára 1,5 mm 5052-H32 pre solárnu montážnu konzolu, môže vidieť okrajovú vlnu každých 40 metrov alebo sledovať, ako sa pružina profilovej nohy otvára o 4 stupne, keď opúšťa konečnú stanicu. Rozchod pásu bol rovnaký, kotúče boli čisté a rýchlosť linky sa nikdy nezmenila. Čo sa zmenilo, je materiál: hliník tvrdne rýchlejšie ako oceľ, ukladá viac elastickej energie v pomere k svojej medze klzu a odvádza teplo približne trikrát rýchlejšie ako oceľ.
Hliník na tvárnenie valcov je kontinuálne postupné ohýbanie hliníkovej cievky cez sekvenciu tvarovaných valcovacích staníc na vytvorenie konštantného profilu prierezu. Princíp tvarovania sa zhoduje s oceľou, ale vyššie uvedené rozdiely menia každé následné rozhodnutie: výber zliatiny, povrchová úprava nástrojov, mazanie, rýchlosť linky a tolerancie, ktoré môžete úprimne uviesť.
Zliatiny, ktoré dominujú pri formovaní hliníkových valcov, sú série 1xxx, 3xxx a 5xxx a zliatiny 6xxx by sa mali formovať len v mäkkých temperách; čím tvrdšia je povaha, tým je pravdepodobnejšie, že profil praskne na línii ohybu.
Séria 1xxx, v podstate čistý hliník, poskytuje najlepšiu tvarovateľnosť, ale veľmi nízku pevnosť, takže sa hodí na ozdobné lišty, lemovanie a tesnenia. Séria 3xxx pridáva mangán a 3003 je predvolená hodnota pre strešné profily, odkvapy a solárne rámy, pretože vyvažuje predĺženie, odolnosť proti korózii a náklady. Séria 5xxx pridáva horčík: 5052 a 5056 poskytujú zhruba dvojnásobnú medzu klzu ako 3003-H14 a stávajú sa štandardom pre námorné, prepravné a tankové profily. Séria 6xxx je tepelne spracovateľná; 6061-T4 možno tvarovať valcovaním s veľkými polomermi, ale 6061-T6 vo všeobecnosti praská a nikdy by sa nemal špecifikovať na ohýbanie za studena.
| Zliatina a tempera | Medza klzu | Predĺženie | Min. polomer ohybu | Typické profily |
| 1100-O | 35 MPa | 35 % | 0,5 t | Ozdobné, lemovacie, dekoratívne |
| 3003-O | 45 MPa | 25 % | 1,0 t | Strešná krytina, odkvapy |
| 3003-H14 | 145 MPa | 12 % | 1,5 t | Solárne rámy, všeobecné sekcie |
| 5052-H32 | 195 MPa | 12 % | 2,0 t | Námorná doprava, tanky |
| 6061-T4 | 145 MPa | 22 % | 2,5 t | Štrukturálne časti |
Hliník sa odpruží zhruba dvakrát viac ako mäkká oceľ s rovnakou tuhosťou a pracovne stvrdne tak rýchlo, že pás vstupujúci do piatej stanice je mechanicky odlišný materiál od materiálu vstupujúceho do prvej.
Každá tvarovacia stanica zdvihne miestnu medzu klzu, čím sa zvýši ohybová sila pre ďalšiu stanicu. Kumulatívny efekt sa prejaví ako rozširujúca sa okrajová vlna, zakrivený profil alebo uhol nohy, ktorý sa posúva cez dráhu cievky. Hliník rýchlo odvádza trecie teplo, takže viditeľným príznakom zlého nastavenia je jemný hliníkový prach alebo zachytávanie na povrchu valca, nie horúci pás.
Valcovacie nástroje na hliník by mali byť vyleštené na povrchovú úpravu 0,2 až 0,4 mikrometra Ra, obrobené z nástrojovej ocele D2 alebo DC53 a bežne by mali bežať rýchlosťou 15 až 30 metrov za minútu.
Sklon hliníka k zadretiu a naberaniu na nástrojovej oceli robí povrchovú úpravu a mazanie dôležitejšími ako pri tvárnení oceľových valcov. Tieto úpravy zabránia najčastejším chybám:
Minimálny polomer ohybu je najrýchlejší spôsob, ako porovnať temperovanie hliníka na valcovanie. Hodnota je vyjadrená ako násobok hrúbky materiálu a jej prekročenie spôsobuje praskanie na vonkajšom povrchu ohybu.
Typická prax pre 90-stupňové ohyby s osou ohybu kolmou na smer valcovania:
Hodnoty pre 90-stupňové ohyby, kolmo na smer valcovania. Ohýbanie rovnobežne so smerom valcovania môže zvýšiť minimálny polomer až o 50 percent.
Mäkká oceľ
Zliatina hliníka
Správne vyladená linka na formovanie hliníkových valcov má tolerancie tvarovanej šírky plus alebo mínus 0,2 mm a tolerancie dĺžky nohy plus alebo mínus 0,3 mm za predpokladu, že šírka a hrúbka prichádzajúceho pásu zostane v špecifikácii.
Najčastejšími kvalitatívnymi chybami na hliníkových profiloch sú okrajová vlna, pozdĺžny oblúk a mikroškrabance na viditeľnom povrchu. Okrajová vlna zvyčajne pochádza z nerovnomernej šírky pásu alebo opotrebovanej sady kotúčov; luk pochádza z nekonzistentnej hrúbky pásu; škrabance pochádzajú z defektov povrchu valcov, nečistôt alebo nedostatočného mazania. Všetky tri sa stanú viditeľnejšími po eloxovaní alebo potiahnutí PVDF, takže požiadavky na povrch musia byť uvedené vo fáze cenovej ponuky, nie sú objavené po spustení prvej cievky.
Výroba hliníkových valcov sa delí do štyroch aplikačných skupín: solárna montáž, elektrická podpora, architektúra a doprava a konfigurácia stroja sa líši viac v rámci týchto skupín ako v rámci výberu zliatin.
Solárne montážne profily sú zvyčajne vytvorené z 3003-H14 alebo 5052 v hrúbke 1,5 až 2,5 mm, s vopred vyrazenými otvormi, ktoré musia držať pozdĺžnu toleranciu plus alebo mínus 0,5 mm. Túto toleranciu je takmer nemožné udržať samostatným dierovacím krokom, a preto je do tej istej linky zabudovaná in-line servo dierovacia stanica.
 8-osové servo dierovacie solárne PV konzolové valcovacie zariadenie Táto linka integruje servo dierovanie s valcovaním, aby sa zachovali tesné tolerancie otvorov na solárnych montážnych profiloch, čím sa rieši problém pozdĺžnej presnosti ±0,5 mm spomenutý vyššie. Zobraziť produkt →
Elektrické nosné profily, ako sú hliníkové káblové žľaby a podperné žľaby, sú vytvorené z tenších pásikov, zvyčajne 0,8 až 1,5 mm, a ten istý stroj často beží niekoľko šírok profilov za jednu smenu. Rýchlovýmenné kazetové nástroje udržujú čas výmeny pod 30 minút.
 Stroj na tvarovanie kotúčov s nastaviteľnou šírkou káblového zásobníka Tento stroj skonštruovaný na rýchle prepínanie medzi viacerými šírkami káblových žľabov je vhodný pre tenkopáskové elektrické nosné profily a umožňuje výmenu nástrojov pod 30 minút. Zobraziť produkt →
Architektonické profily zahŕňajú rámy fotovoltaických modulov a rámy okien a dverí, kde kvalita ohybu určuje, či sa rohy rámu priblížia do 0,5 mm. Tieto linky bežia pomalšie a vyžadujú najvyššiu kvalitu valcovania v obchode.
 Stroj na tvarovanie profilov PV rámov a okenných dverí Tento stroj poskytuje presné ohýbanie architektonických profilov, ako sú rámy fotovoltických modulov a rámy okien a dverí, čím pomáha dosiahnuť uzavretie rohov do 0,5 mm, ako je opísané v texte. Zobraziť produkt →
Pred objednaním linky porovnajte prípadové štúdie aplikácií a požiadajte o skúšobnú prevádzku s vlastnou cievkou. The knižnica prípadov zákazníka ukazuje, ako sa s podobnými profilmi manipuluje na výrobných linkách, a spoločnosť Shanghai Sihua Precision Machinery Co., Ltd. podporuje skúšobné prevádzky na svojich strojoch na formovanie hliníkových valcov.
Nie. Pri tvrdosti T6 má 6061 predĺženie pod 10 percent a vysokú medzu klzu, takže vonkajší polomer praská pri typických ohyboch vytvorených valcovaním. Namiesto toho použite 6061-T4, 5052-H32 alebo 3003-H14. Ak je 6061-T6 konštrukčnou požiadavkou, vyvalcujte tvar v T4 a nechajte hotový profil starnúť.
Pre všeobecné profily je najbezpečnejšia predvolená hodnota 3003-H14. Pre konštrukčné, námorné alebo prepravné profily poskytujú 5052-H32 alebo 5056 vyššiu pevnosť s prijateľnou tvarovateľnosťou. Pri čisto dekoratívnych profiloch 1100-O alebo 3003-O úplne eliminuje riziko praskania.
Prehnite konečné stanice o 1 až 3 stupne, pridajte dimenzovaciu stanicu s nulovým tvarovacím uhlom, zvýšte napätie pásu medzi stanicami alebo uveďte do prevádzky nástroje s korekciou pruženia. Pred výrobou zmerajte pruženie na kalibračnom diele.
Trieda nástrojovej ocele môže byť rovnaká, D2 alebo DC53, ale povrch valcovania musí byť jemnejší, vôle o niečo užšie a mazanie ľahšie. Tieto rozdiely sú pre hliník povinné, nie voliteľné.
5-tonový hydraulický odvíjač s vozňom Skladovanie energie Stroj na tvárnenie rámových nosníkov Kroky tvá...
Zobraziť podrobnosti
Stroj na tvárnenie profilov okenných dverí PV Na dosiahnutie rôznych výrobných rýchlostí je možné zvoliť závitovkové reduktory s rôznym...
Zobraziť podrobnosti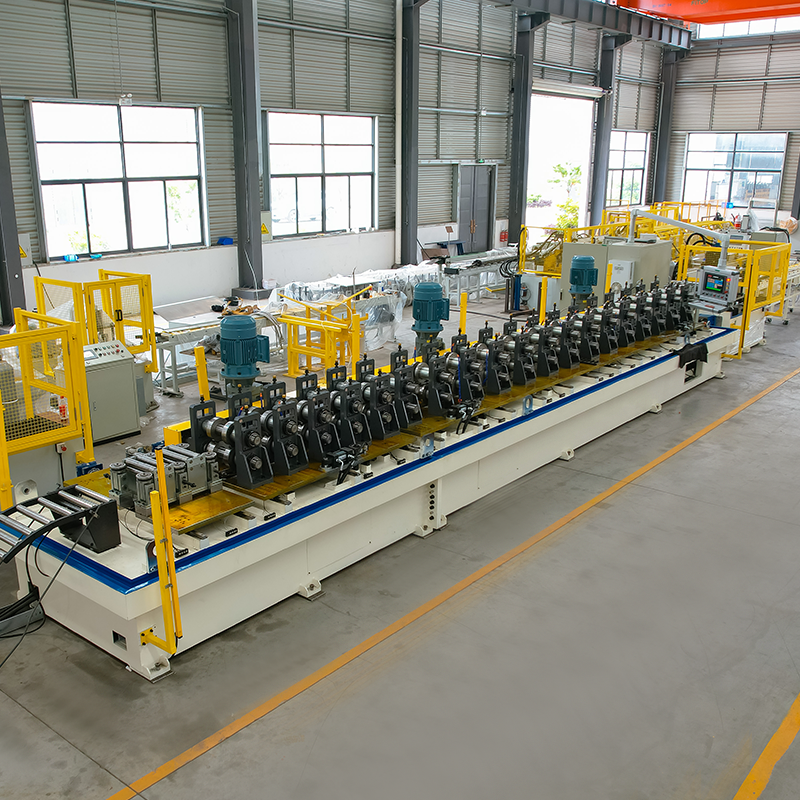
Solárny stroj na tvárnenie valcov s automatickou zmenou šírky Odvíjač materiálu s úložnou plošinou a robotickým ramenom ...
Zobraziť podrobnosti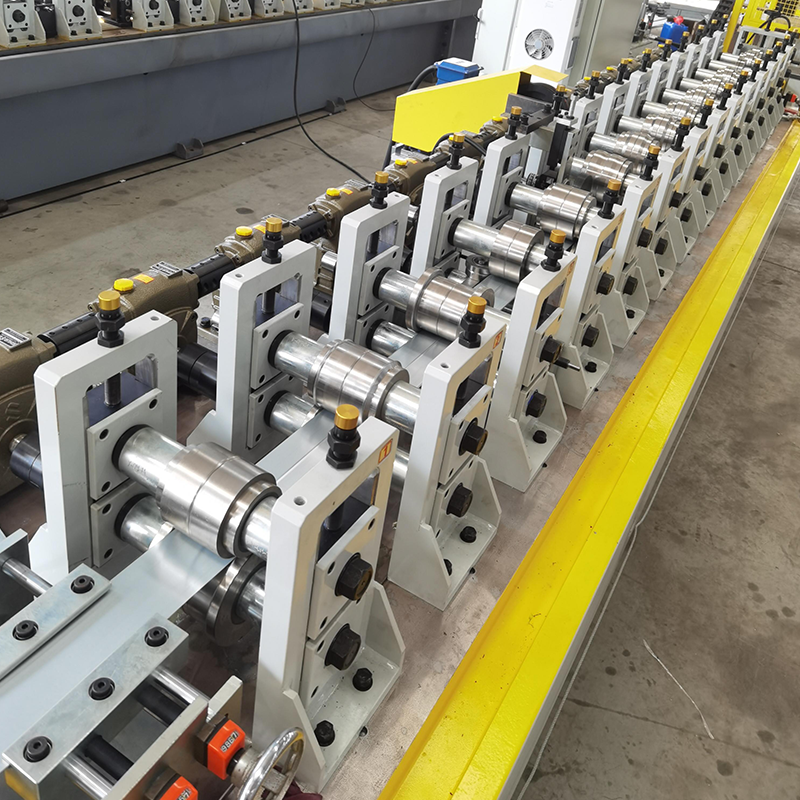
Stroj na tvarovanie valcov so závitovkovým reduktorom sadrokartónu, jednoduchý model, nie rýchlovýmenný kazetový typ, ekonomický a cenovo dostupný. (Môže byť upgradov...
Zobraziť podrobnosti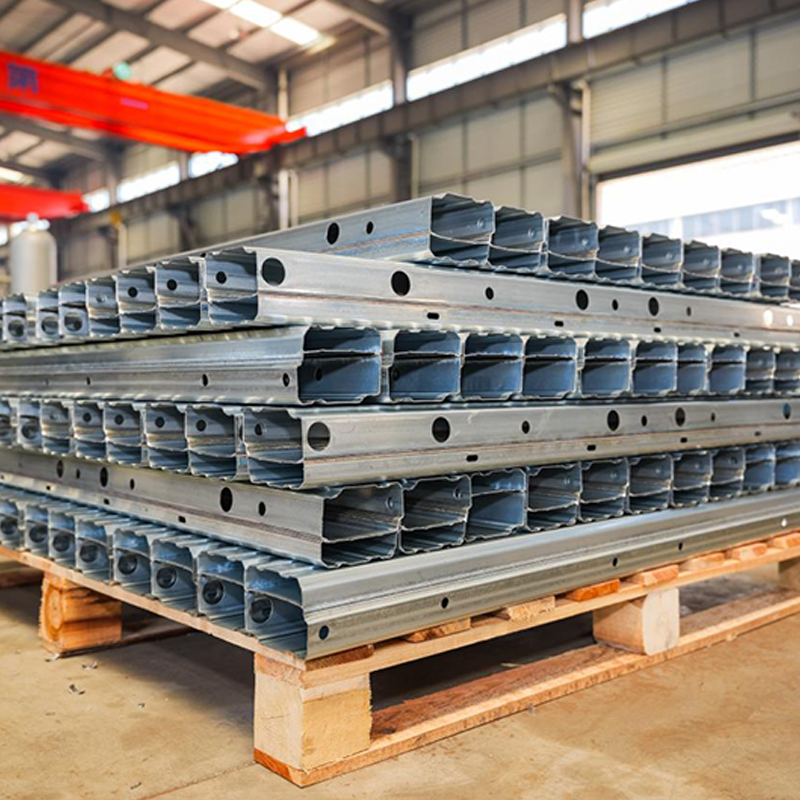
Výrobná linka na vystuženie nosníkov podvozku automobilov s profilom B zahŕňa niekoľko kľúčových procesov na zabezpečenie vysokej pevnosti, presnosti a odolnos...
Zobraziť podrobnosti
UT FUT UDT stropný T-mriežkový stroj na valcovanie tyčí, hlavné a priečne usporiadanie (Hlavný a krížový) UT stropné T-mriež...
Zobraziť podrobnostiNeváhajte nás kontaktovať, keď nás budete potrebovať!
Kontaktné informácie
PRODUKTY
Mobil