Kovovýrobca, ktorý prevezme zákazku na väznice, zvyčajne ráta s rovnakou matematikou: ohraňovací lis dodá jeden diel s viacerými ohybmi každých 30 až 60 sekúnd, zatiaľ čo prvá objednávka vyžaduje do konca mesiaca 8 000 rovnakých dĺžok. A formovač plechu mení tento výpočet kontinuálnym tvarovaním z cievky rýchlosťou 15 až 50 m za minútu, pričom drží jeden prierez v tisíckach opakovaní. Táto príručka vysvetľuje, čo stroj robí, ktoré profily bežia najrýchlejšie a štyri špecifikácie, ktoré rozhodujú o tom, či sa linka oplatí.
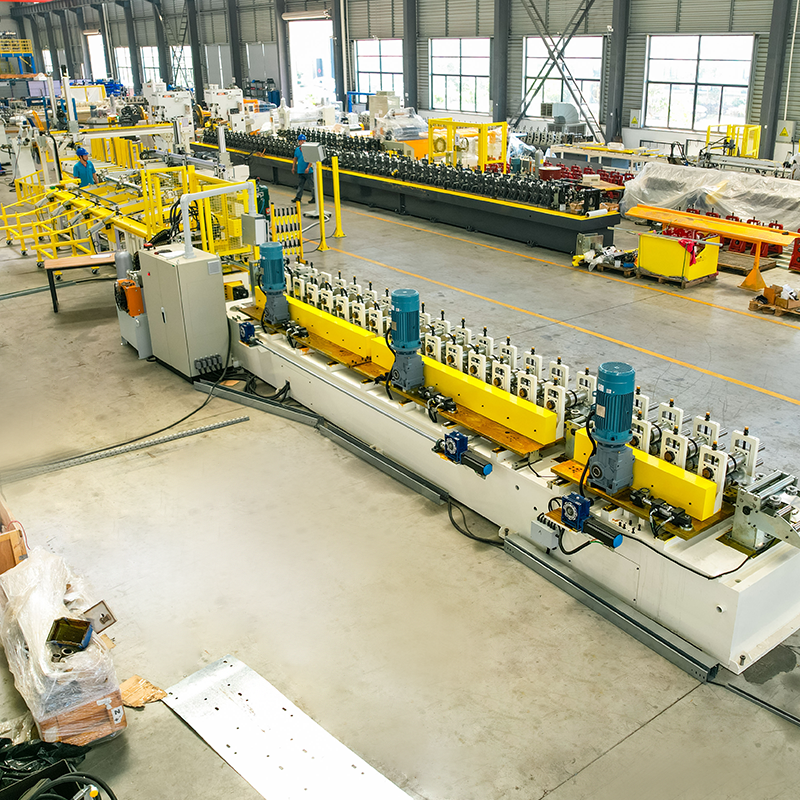
Formovač plechu je kontinuálny tvarovací stroj, ktorý posúva zvinutý pás cez sekvenciu spárovaných valcových lisovníc, pričom každá stanica pridáva malú zmenu uhla, kým pás nevyjde ako hotový profil s konštantným prierezom.
Základná definícia Tvarovanie zvitkov je progresívne ohýbanie plechu cez 8 až 24 prispôsobených valcovacích staníc; pretože každý ohyb sa vytvára v malých prírastkoch, proces sa vyhýba značeniu povrchu a problémom so spätným pružením, ktoré sa vyskytujú pri práci s ohraňovacím lisom s jedným úderom.
Každý riadok obsahuje päť funkčných jednotiek:
Praktickým výstupom je, že jedna linka nahrádza ohraňovací lis, dierovací lis a dva alebo tri manipulátory s materiálom. Geometria profilu vrátane počtu ohybových línií, hĺbky a šírky príruby rozhoduje o počte staníc: povoľte jednu až tri stanice na ohybovú líniu, pričom dve ako spoločný plánovací údaj.
Správny formovač plechu je definovaný rodinou profilov, ktoré vyrába, pretože geometria prierezu určuje počet staníc, náklady na nástroje a realistickú rýchlosť linky. Komerčne inštalované linky sa zoskupujú do piatich rozsahov zobrazených nižšie.
 CUZ Sigma formovací stroj s automatickou zmenou šírky Tento stroj vytvára tri CUZ a tri CU-sigma profily na jednej linke, s automatickým systémom zmeny šírky a 110 mm hriadeľom, vhodný pre výrobu profilov s vysokou zmesou. Zobraziť produkt →
 Kazetový formovací stroj Strut pre profily série 41 Tento formovač kazetového typu zvládne profily 41 × 21 až 41 × 76 zdieľaním súpravy valcov s 20 stanicami a pridaním kazety s 10 stanicami, postavenej na pásy SS304 s vysokou pevnosťou. Zobraziť produkt →
Typické rýchlosti linky podľa skupiny profilov v m/min
Rozsahy pokrývajú komerčne bežné veľkosti profilov; ťažké alebo veľmi hlboké profily sú na spodnom konci každého pásma.
Vyberte si formovač plechu vyhodnotením štyroch faktorov v poradí: rozsah materiálu, geometria profilu, rýchlosť linky a spôsob výmeny. Každý z nich mení cenu stroja viac ako ktorákoľvek voliteľná funkcia na cenovej ponuke.
Ak sú prichádzajúce zvitky širšie ako šírka pásu, ktorú profil skutočne potrebuje, umiestnite pred zvitok rezací stroj alebo vysokovýkonný odvíjač. Táto kombinácia eliminuje odpad pri orezávaní hrán na formovacej linke a udržiava stroj podávaný s presnou šírkou zvitku. Dodávatelia, ktorí vybudujú celý reťazec v rámci jednej zmluvy, zjednodušia náhradné diely, uvedenie do prevádzky a zodpovednosť za záruku.
 Rezačka na presné riadenie šírky cievky Táto deliaca linka reže široké zvitky na presné šírky pásu, ktoré potrebuje valcovací stroj, čím sa znižuje odpad pri orezávaní okrajov a zjednodušuje sa podávanie zvitkov pred výrobou. Zobraziť produkt →
Shanghai Sihua Precision Machinery Co., Ltd. je jedným z výrobcov, ktorý dodáva reťaz od rezania a odvíjania cez valcovanie, servo dierovanie a automatické balenie; na tomto rozsahu záleží, keď dátumy dodania a integrácia linky sú na vašej strane zmluvy. Pred porovnaním cenových ponúk si prečítajte rozsahy strojov a podporné špecifikácie.
Tvarovanie valcovaním vyhráva pre diely s konštantným prierezom vo veľkom objeme; lisovacie brzdenie vyhráva pre krátke jazdy a zložité viacosové ohýbanie; lisovanie zvíťazí len vtedy, keď je diel dostatočne kompaktný pre progresívnu matricu a objem odôvodňuje náklady na nástroje.
| Metóda | Typické tvary | Praktický výstup | Investície do nástrojov | Čas zmeny |
| Formovač plechu | Dlhý, konštantný prierez | 15-50 m/min | Stredná až vysoká | 15-90 min |
| Stlačte brzdu | Krátke držiaky, nízkoobjemové časti | 1-4 diely/min pre diel s 3 ohybmi | Nízka | 5-20 min |
| Raziaci lis | Kompaktné diely s tvarovanými otvormi | 10-25 dielov/min v postupovej matrici | Najvyššie | 2-8 hodín |
Položte profil na valcovací stroj, keď prierez zostane rovnaký a projektovaný objem presahuje približne 5 000 až 15 000 m za mesiac, v závislosti od miestnej pracovnej sily. Terénne výsledky z inštalovaných liniek potvrdzujú návratnosť 12 až 18 mesiacov pri dvojzmennej prevádzke s 50-percentným využitím; prečítajte si projektové prípadové štúdie pre overené čísla pred rozpočtom.
Toto sú otázky, ktoré si manažéri závodu kladú najčastejšie pred podpisom zmluvy na výrobu valcovacej linky.
Väčšina jednoúčelových formovačov spracováva 0,3 až 3,0 mm. Konštrukčné väznicové a stojanové systémy s väčšími hriadeľmi a pohonmi s vyšším krútiacim momentom dosahujú 4,0 až 6,0 mm, ale náklady na nástroje prudko stúpajú nad 3 mm, pretože sa zvyšujú priemery valcov a hnací výkon.
Povoľte jednu až tri stanice na ohybovú čiaru. Jednoduchý klobúkový kanál potrebuje šesť až osem; hlboká väznica Sigma môže potrebovať štrnásť až dvadsať. Viac staníc sprísňuje toleranciu, ale predlžuje stroj a zvyšuje rozpočet na nástroje.
Áno, troma spôsobmi: manuálna výmena kotúča s nastavením 60 až 120 minút, rýchla výmena kazety s nastavením 15 až 30 minút alebo automatické nastavenie šírky a výšky, ktoré je bežné na radoch svorníkov na sadrokartón, kde sa veľkosť neustále mení, ale tvar nie.
Porovnajte plne zaťažené náklady súčasného procesu, vrátane práce operátora, nastavenia, šrotu a prepracovania, s linkou napájanou zvitkami, ktorá beží pri plánovanom využití. Stredne veľký bývalý pracovník pracujúci na dve zmeny pri 50-percentnom využití sa zvyčajne vráti do 12 až 18 mesiacov za diel s konštantným prierezom.
CU automatický stroj na tvárnenie šírky, reťazový pohon, automatické balenie. Ekonomický dvojhlavý hydraulický odvíjač, 3 to...
Zobraziť podrobnosti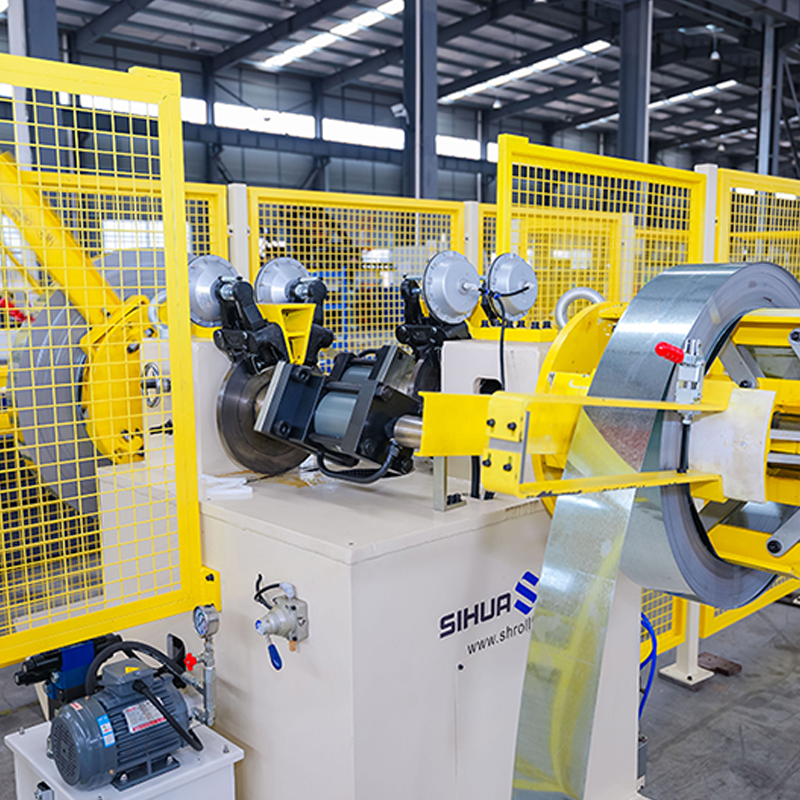
Automatický rotačný dvojhlavý hydraulický odvíjač s detekciou žiadneho materiálu, 5 ton na stranu. Výkon lasera a dĺžka zvár...
Zobraziť podrobnosti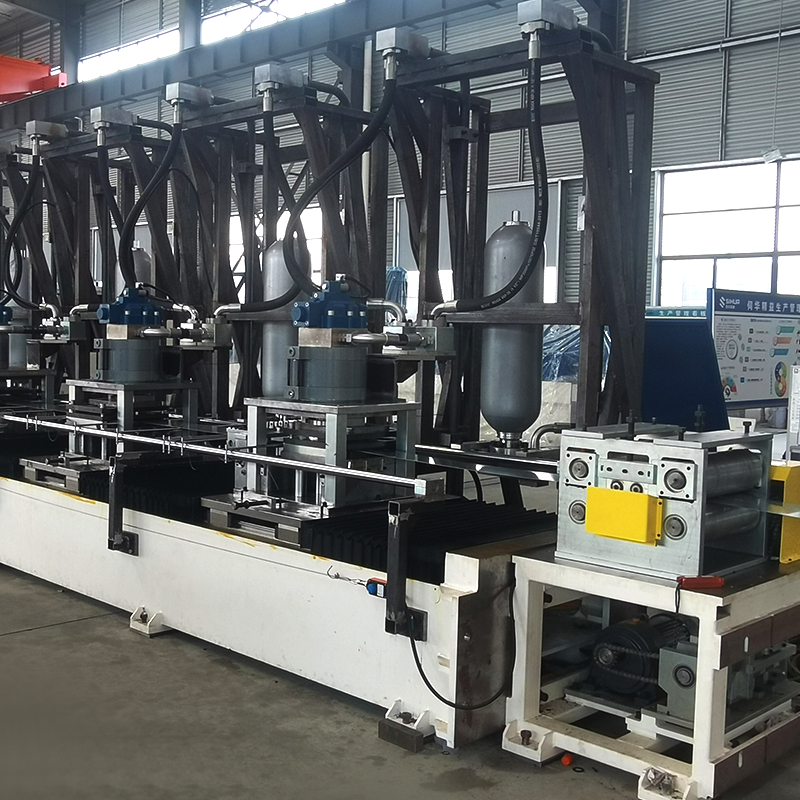
8-osové servo dierovacie solárne PV konzolové valcovacie zariadenie, flexibilné nastavenie polohy dierovania. Odvíjač materi...
Zobraziť podrobnosti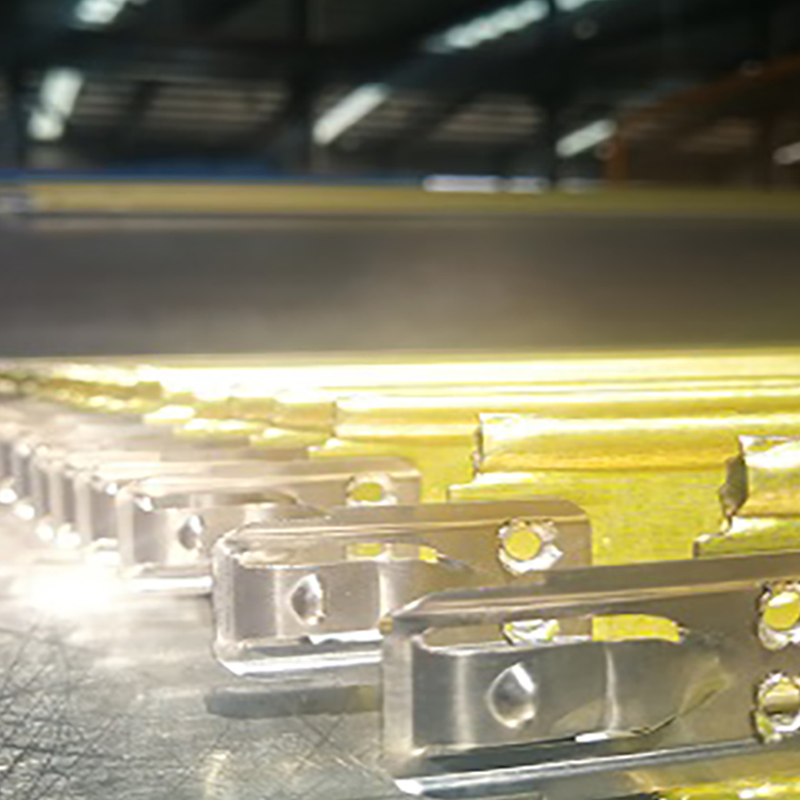
3. Alloy hák cross T-bar roll forming machine je špecializované zariadenie navrhnuté na výrobu oceľových tyčí v tvare T s integrovanými zliatinovými hákmi. ...
Zobraziť podrobnosti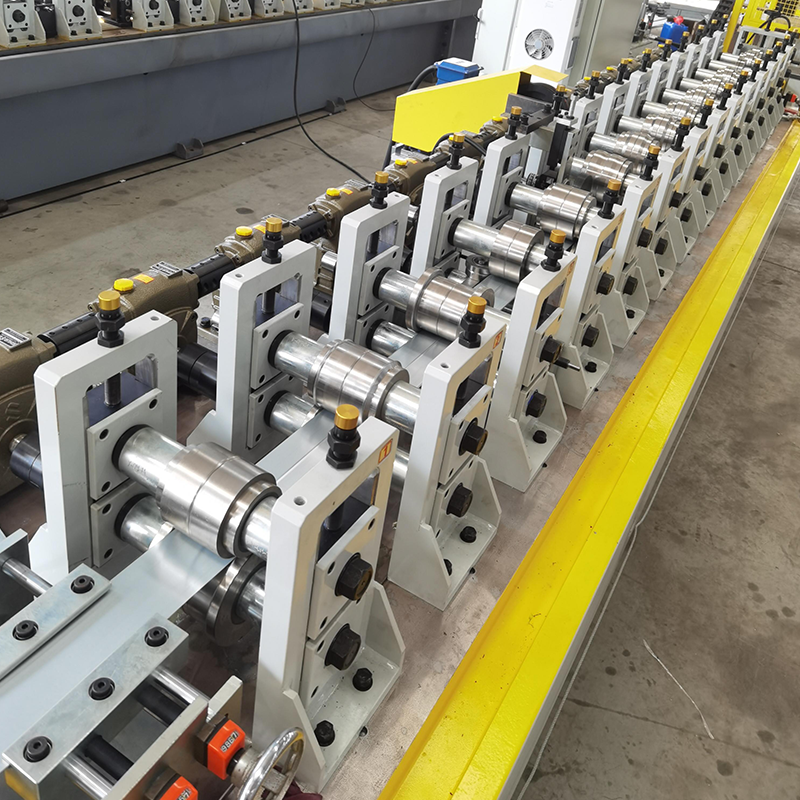
Stroj na tvarovanie valcov so závitovkovým reduktorom sadrokartónu, jednoduchý model, nie rýchlovýmenný kazetový typ, ekonomický a cenovo dostupný. (Môže byť upgradov...
Zobraziť podrobnosti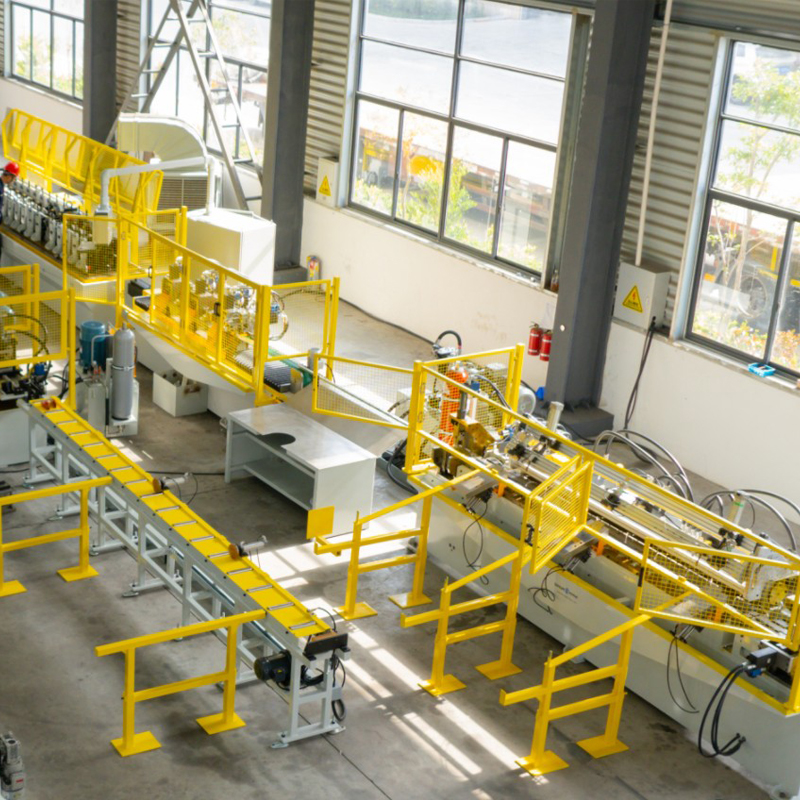
Stroj na formovanie kaziet na vzperu Jednohlavový 3-tonový odvíjač Nivelačný stroj...
Zobraziť podrobnostiNeváhajte nás kontaktovať, keď nás budete potrebovať!
Kontaktné informácie
PRODUKTY
Mobil