Kovová doska na lešenie, bežne známa ako pochôdzna doska na lešenie alebo kovová palubová doska, je konštrukčným prvkom, ktorý podporuje pracovníkov a materiály na systémoch dočasného prístupu. Pre výrobcov týchto panelov je schopnosť kombinovať protišmykové embosovanie, perforáciu a ohýbanie hrán v jednom kontinuálnom procese tvarovania zvitkov rozhodujúcou výhodou produktivity. Kovový valček lešenia s inline spracovaním premení obyčajnú oceľovú cievku priamo na hotovú dosku pripravenej na použitie, čím sa eliminujú samostatné manipulačné kroky, znížia sa náklady na prácu a zlepší sa rozmerová konzistencia.
 Integrovaný stroj na tvarovanie kovových telies lešení Tento stroj kombinuje razenie, dierovanie a ohýbanie hrán v jednej súvislej línii, čím sa zvitok obyčajnej ocele mení na hotové dosky lešenia s konzistentnými rozmermi a zníženou prácnosťou. Zobraziť produkt →
Namiesto odosielania predrezaných polotovarov do hydraulického lisu na razenie a potom do iného stroja na dierovanie a skladanie, moderná integrovaná linka vykonáva všetky tri operácie rýchlosťou linky. Tento článok vysvetľuje základné procesy, hlavné komponenty, materiálové aspekty a výberové kritériá pre toto špecializované vybavenie a ukazuje, prečo sa inline spracovanie stalo preferovanou výrobnou metódou pre výrobcov lešení.
Formovač na výrobu kovových dosiek lešenia je linka na tvarovanie valcov navrhnutá špeciálne na výrobu kovových pochôdznych dosiek a podlahových panelov používaných v lešenárskych systémoch a priemyselných prístupových plošinách. Základný stroj vykonáva tvarovanie valcovaním za studena na tvarovanie plochého kovového zvitku do profilu palubovky s pozdĺžnymi rebrami a definovanou geometriou hrán. Vo svojej inline konfigurácii linka tiež integruje tri ďalšie stanice: protišmykové razenie, perforáciu a ohýbanie okrajov.
Priebeh procesu je priamočiary. Odvíjač posúva cievku do vyrovnávača, ktorý pás splošťuje a riadi jeho napnutie. Pás potom prechádza sekvenciou valcovacích staníc, kde profil postupne nadobúda tvar. Na určenom mieste v línii vzorovaný valček razí povrch na chôdzu, aby vytvoril odolnú protišmykovú textúru. Servopoháňaná dierovacia jednotka potom vyreže vzory otvorov na odvodnenie, upevnenie alebo zníženie hmotnosti. Na konci linky uzatvárajú skladacie valčeky bočné okraje, aby vytvorili bezpečný a pevný okraj. Nakoniec lietajúca matrica vyreže profil na špecifikovanú dĺžku.
Protišmykové razenie je jednou z najdôležitejších operácií pri výrobe lešení, pretože pochôdzna plocha musí zostať bezpečná aj pri vystavení dažďu, oleju alebo stavebnému prachu. Namiesto nanášania povlaku alebo pripevnenia samostatnej protišmykovej platne využíva inline razba tvrdené valčeky na vtlačenie trojrozmernej textúry priamo do oceľového povrchu.
Bežné vzory razenia zahŕňajú tvary diamantu, slzy a šípky. Výber vzoru ovplyvňuje tak koeficient trenia, ako aj konštrukčnú tuhosť panelu. Hĺbka razenia sa zvyčajne riadi medzi 0,3 a 1,0 mm, v závislosti od hrúbky materiálu a bezpečnostných požiadaviek cieľového trhu. Pretože sú raziace valce integrované do línie, textúra sa nanáša pred úplným uzavretím profilu, čo znižuje spätné pruženie a zaisťuje, že vzor zostane rovnomerný po celej dĺžke dosky.
V porovnaní s postprocesnou razbou na samostatnom lise, inline razba skracuje čas cyklu, zabraňuje chybám pri premiestňovaní a minimalizuje poškodenie predrezaných hrán. Vďaka tomu je výrobná linka kompaktnejšia a ľahšie sa automatizuje.
Perforácia slúži na viacero účelov v obložení lešení: okrúhle otvory umožňujú prestup vody a nečistôt cez pochôdznu dosku; podlhovasté štrbiny možno použiť na upevnenie dosky na rúrky lešenia; a vzorované perforácie znižujú hmotnosť panelu bez zníženia jeho nosnosti. Inline dierovacia stanica vykonáva tieto úlohy, kým sa pás stále pohybuje, pomocou servopohonných dierovačov, ktoré možno medzi dávkami preprogramovať.
Technológia servo dierovania je v tejto aplikácii obzvlášť cenná, pretože ponúka vysokú opakovateľnosť, nízku hlučnosť a flexibilné zmeny vzoru otvorov. Dobrým príkladom tejto schopnosti je servo dierovacia jednotka vyvinutá pre fotovoltaické konzolové linky, kde sa rovnaký princíp používa na dierovanie otvorov v presných intervaloch počas vysokorýchlostného valcovania. Táto technika bola v priemysle dobre zdokumentovaná: pre hlbší pohľad na to, ako funguje servo dierovanie a kde sa dá použiť, si prečítajte náš prehľad 8-osový servo dierovací stroj: ako to funguje, kľúčové funkcie a aplikácie .
 8-osový servo dierovací stroj pre PV konzolové profily Táto servopohonná dierovacia jednotka poskytuje vysokú opakovateľnosť a flexibilné vzory otvorov synchronizované s rýchlosťou linky, vďaka čomu je ideálna na presnú perforáciu pri výrobe lešení a solárnych konzol. Zobraziť produkt →
Integráciou dierovacej stanice do valcovacieho stroja lešenia sa výrobcovia vyhnú nákladom a práci pri samostatnom kroku dierovania. Poloha otvoru je synchronizovaná s rýchlosťou linky, takže každá doska dostane rovnaký rozstup, čo je rozhodujúce pre rýchlu inštaláciu na mieste.
Okraje kovovej paluby lešenia nie sú len ozdobné detaily. Určujú, ako doska zapadá do rámu lešenia, akú váhu panel unesie a ako bezpečne s ním môžu pracovníci manipulovať. Inline ohýbanie hrán stláča pozdĺžne hrany profilu do definovanej geometrie, ako je jednoduchá ohnutá príruba, lemovaný dvojitý záhyb alebo uzavretá hrana krabice.
Napríklad lemovaný okraj vytvára hladký zaoblený okraj, ktorý zabraňuje roztrhnutiu a znižuje koncentráciu napätia na okraji. Hlbšie zložená bočná stena zvyšuje modul prierezu paluby, čím sa zlepšuje odolnosť proti ohybu pri zaťažení. Skladacia stanica tiež vyrovnáva geometriu hrany s reliéfnym povrchom tak, aby celkový profil zostal po rezaní plochý a rozmerovo stabilný.
Akonáhle je palubovka narezaná na dĺžku, hotové dosky môžu byť odoslané priamo do automatickej baliacej stanice na zväzovanie.
 Automatický stroj na balenie profilov na zväzovanie palubových dosiek Tento baliaci systém automaticky prevracia, balí a paletizuje hotové kovové profily, čím zefektívňuje koniec výrobnej linky a efektívne pripravuje dosky lešenia na expedíciu. Zobraziť produkt →
Kompletný valčekový formovač lešenia s inline spracovaním pozostáva z niekoľkých zosúladených modulov. Pochopenie každého komponentu pomáha kupujúcim porovnávať konfigurácie zariadení a vyhnúť sa zbytočným nákladom.
Voliteľné nadväzujúce vybavenie zahŕňa automatické stohovacie stoly, vážiace stanice a stroje na balenie profilov. Čím je linka integrovanejšia, tým menej manuálnych operácií zostáva medzi vstupom cievky a výstupom hotového zväzku.
Profily lešení sa líšia podľa regionálneho štandardu a použitia, takže väčšina valcovacích formovačov je navrhnutá pre špecifický rozsah šírok, hrúbok a profilov materiálu. Typické hodnoty pre riadok strednej veľkosti sú uvedené nižšie.
| Parameter | Typický rozsah |
|---|---|
| Materiál | Pozinkovaná oceľ, mäkká oceľ, nehrdzavejúca oceľ |
| Hrúbka pásu | 1,2 až 2,5 mm |
| Šírka pásu | 300 až 600 mm |
| Rýchlosť linky | 8 až 15 m/min |
| Hĺbka razenia | 0,3 až 1,0 mm |
| Presnosť dierovania | ±0,3 mm |
| Presnosť dĺžky rezu | ±1,0 mm |
Rovnako dôležitý je výber správneho materiálu. Pozinkovaná oceľ je bežná pre podlahy lešení kvôli jej odolnosti voči korózii a dobrej tvarovateľnosti. Nehrdzavejúca oceľ sa volí pre chemické prevádzky a pobrežné lokality, kde agresívne prostredie skracuje životnosť bežnej ocele. V každom prípade musí byť tvarovač valcov navrhnutý tak, aby zvládol medzu klzu a pruženie materiálu, aby si hotový profil udržal svoj konečný tvar.
Kovové obklady lešenia s valcovaním sa objavujú v širokom spektre stavebných a priemyselných prostredí. Používa sa ako stojanová plocha na rúrkových a spojkových lešeniach, kruhových lešeniach a rámových lešeniach. Rovnaký profil sa používa aj na stálych prístupových plošinách, lávkach, strešných chodníkoch, plošinách na ochranu hrán a prístupových plošinách na debnenie.
Inline spracovanie uľahčuje prispôsobenie produktu týmto rôznym prípadom použitia. Reliéfne vzory zlepšujú odolnosť proti pošmyknutiu pre pracovníkov údržby striech; perforované drenážne otvory udržujú plošiny suché vo vonkajších podmienkach; a silné ohýbané okraje chránia pracovníkov, keď sa panely zdvíhajú a prenášajú ručne. Pre výrobcov možnosť vyrábať tieto varianty na jednej linke znižuje zásoby a skracuje čas dodania na miesto.
Ak chcete vidieť skutočné príklady toho, ako sa zariadenie na valcovanie používa vo výrobných prostrediach, môžete si pozrieť projektové prípadové štúdie zhromaždené z inštalačnej základne spoločnosti. Tieto prípady ukazujú, ako sú integrované palubové linky konfigurované, uvádzané do prevádzky a prevádzkované v praxi.
Výber správneho valčeka na kovovú plošinu lešenia si vyžaduje jasné pochopenie produktového mixu, cieľovej kvality a dostupnej podlahovej plochy. Nasledujúce body by ste mali pred objednávkou prediskutovať s dodávateľom.
Venujte zvláštnu pozornosť kvalite integrácie raziacich a dierovacích modulov. Toto sú stanice, ktoré odlišujú inline terasovú linku od štandardného valcovacieho stroja a ich dizajn má priamy vplyv na efektivitu výroby a konzistenciu produktu.
Väčšina liniek je navrhnutá pre hrúbku pásu medzi 1,2 a 2,5 mm. Presný rozsah závisí od geometrie profilu a požadovanej hĺbky razenia. Hrubší materiál znižuje riziko zmiznutia vzoru razenia pri vysokom zaťažení, ale zvyšuje potrebnú tvarovaciu silu.
Keď sú stanice správne synchronizované pomocou PLC a servopohonov, pridávajú veľmi krátky čas cyklu. Rýchlosť linky je zvyčajne obmedzená skôr tvarovacím profilom a strihacou jednotkou než raziacimi alebo raziacimi modulmi.
Požiadavky sa líšia podľa krajiny a koncovej aplikácie. Spoločné referencie zahŕňajú normy záťažového testovania pre lešenárske plošiny a klasifikácie protišmykovej odolnosti, ktoré definujú minimálnu úroveň trenia pochôdzneho povrchu. Kupujúci by mali požiadať o skúšobný dôkaz, že vzor razenia spĺňa príslušné trhové štandardy.
Na modernej linke so servopohonnými stanicami a rýchloupínacími nástrojmi môže kompletná výmena rolky trvať od 30 minút do niekoľkých hodín, v závislosti od počtu staníc a zložitosti sekcie ohýbania okrajov. Recepty na inline razenie a dierovanie sa zvyčajne dajú vyvolať z riadiaceho systému, čo ďalej znižuje prestoje.
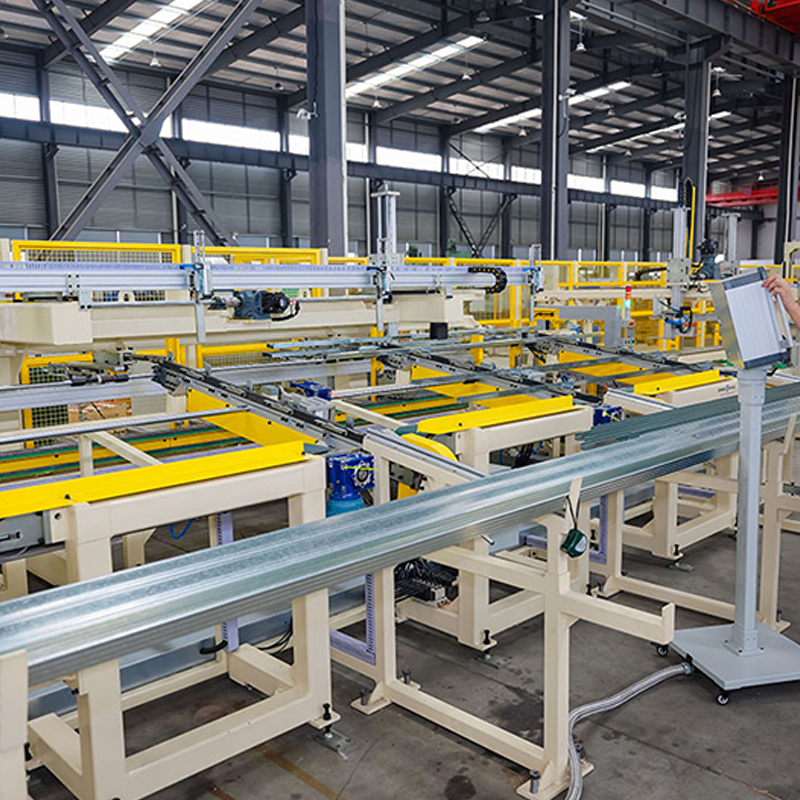
Automatický stroj na preklápanie gombíkov Rýchlosť preklápania: 120 metrov za minútu. Otočí kovový profil a zacvakne ho. ...
Zobraziť podrobnosti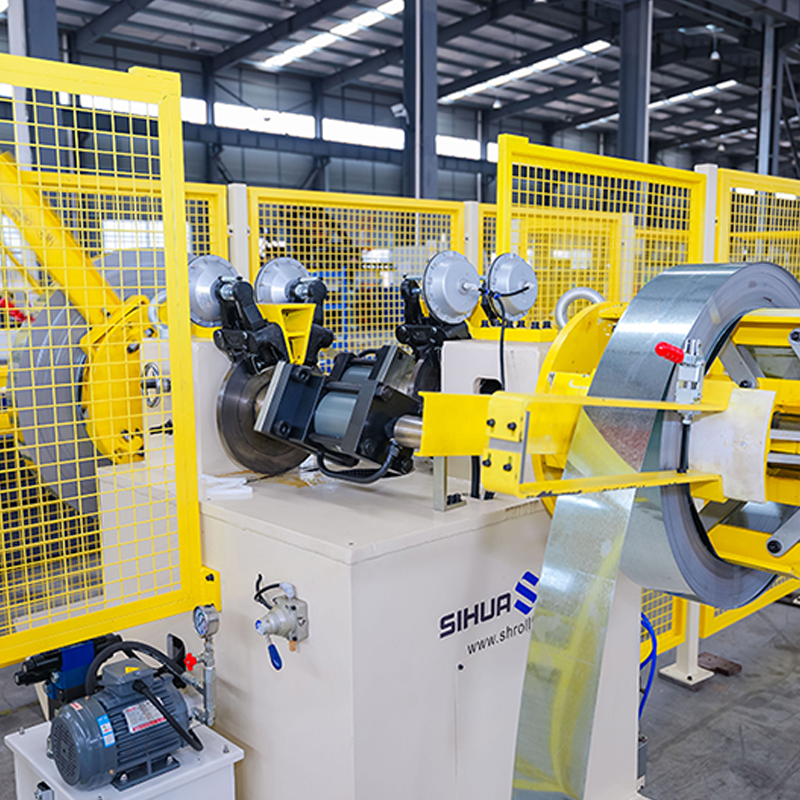
Automatický rotačný dvojhlavý hydraulický odvíjač s detekciou žiadneho materiálu, 5 ton na stranu. Výkon lasera a dĺžka zvár...
Zobraziť podrobnosti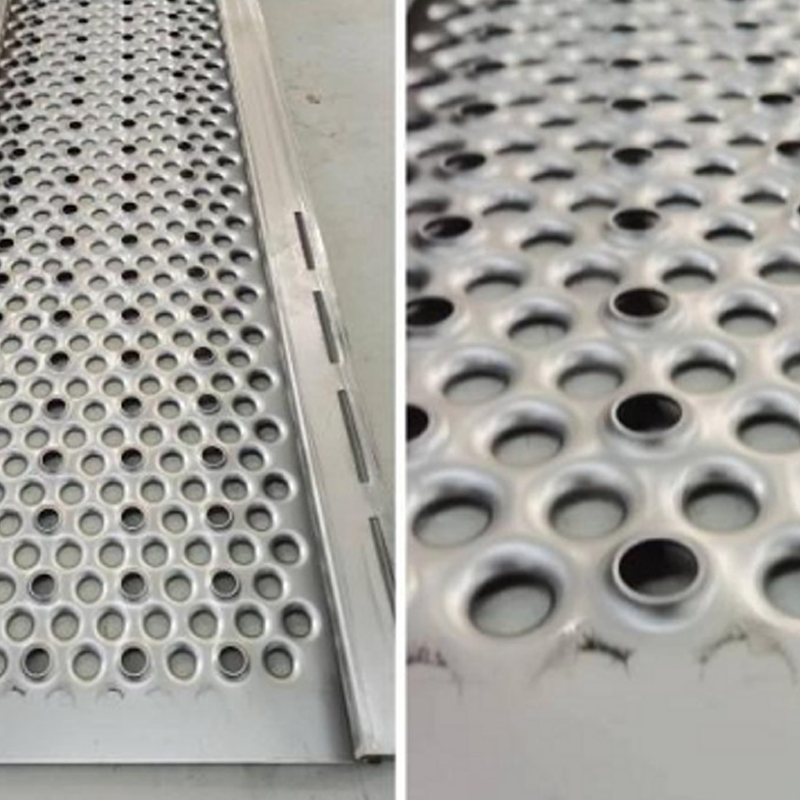
Stroj na tvarovanie valčekov na kovové lešenie Priemer hriadeľa: 70–80 mm; dĺžka paluby lešenia: 0,5–6 m; hrúbka: 1–2,5 mm. ...
Zobraziť podrobnosti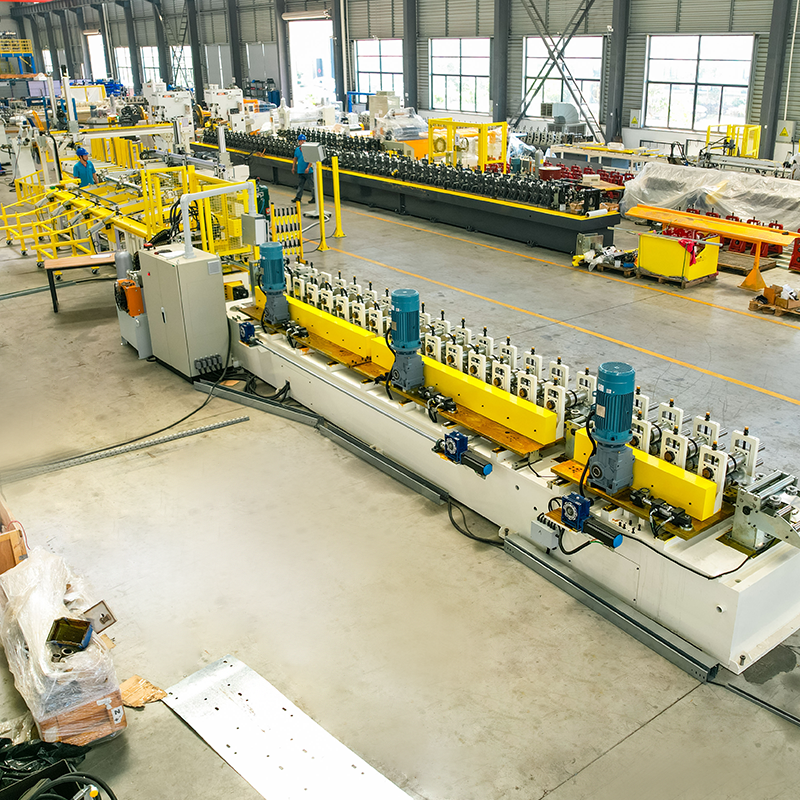
CU automatický stroj na tvárnenie šírky, reťazový pohon, automatické balenie. Ekonomický dvojhlavý hydraulický odvíjač, 3 to...
Zobraziť podrobnosti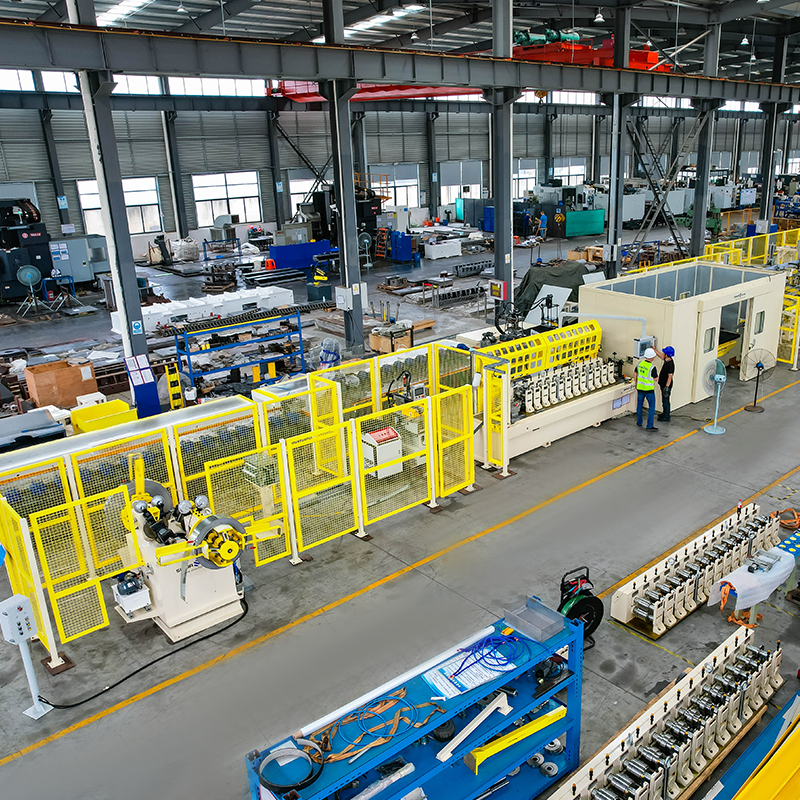
Automatický rotačný dvojhlavý hydraulický odvíjač s detekciou žiadneho materiálu, 5 ton na stranu. Rýchlovýmenný stroj na fo...
Zobraziť podrobnosti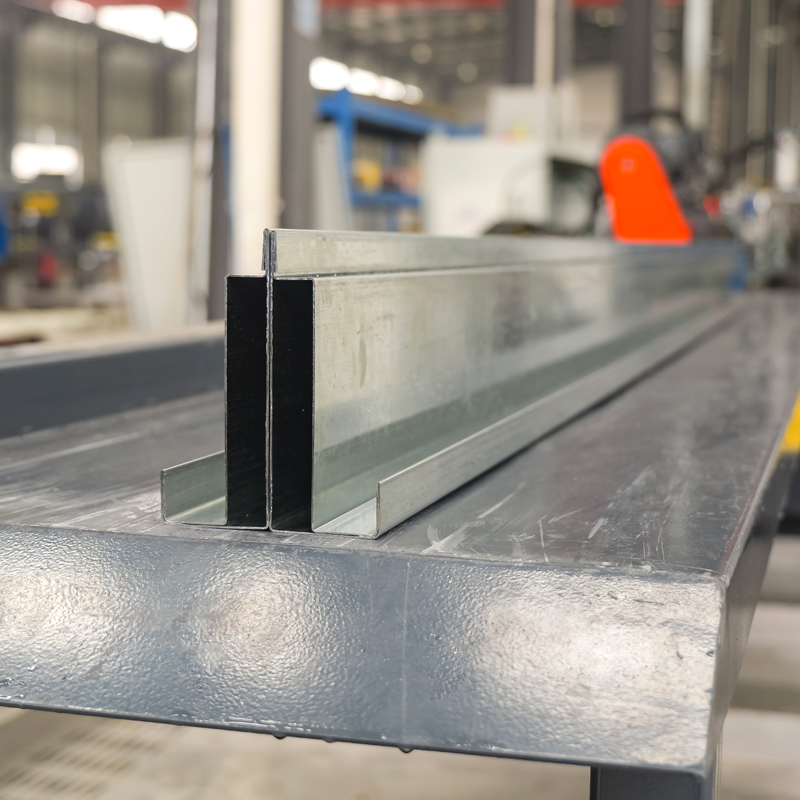
5-tonový hydraulický odvíjač s vozňom Skladovanie energie Stroj na tvárnenie rámových nosníkov Kroky tvá...
Zobraziť podrobnostiNeváhajte nás kontaktovať, keď nás budete potrebovať!
Kontaktné informácie
PRODUKTY
Mobil