Po celé desaťročia sa výroba lešenia spoliehala na ručnú prácu – rezanie, ohýbanie, zváranie a dierovanie oceľových kusov do dosiek a komponentov. Dnes, stroj na tvarovanie valcov lešenia zásadne posunul túto paradigmu. Tento článok poskytuje technické porovnanie medzi automatizovaným formovaním zvitkov a tradičnou ručnou výrobou na základe údajov a odpovedá na základnú otázku: prečo zvoliť stroj pred manuálnymi metódami? Preskúmame rýchlosť, náklady, kvalitu, bezpečnosť a dlhodobú životaschopnosť podnikania s praktickými poznatkami pre výrobcov, ktorí zvažujú tento prechod.
Aby sme pochopili výhody, musíme najprv jasne definovať oba prístupy.
Táto metóda zahŕňa viacero samostatných operácií. Pracovníci vkladajú oceľové plechy alebo pásy do samostatných strojov (nožnice, lisy, zváračky) alebo vykonávajú ručné ohýbanie a dierovanie. Dosky sa režú na dĺžku jednotlivo, diery sa vŕtajú alebo dierujú jeden po druhom a hrany sa formujú pomocou ohraňovacích lisov alebo ručných nástrojov. Tento proces závisí od operátora, vyžaduje si viacero manipulačných krokov a zvyčajne zahŕňa 4 až 6 pracovníkov na výrobnú linku.
Automatizovaný stroj na tvarovanie valcov lešenia je kontinuálna výrobná linka. Oceľový zvitok je naložený na odvíjač, vedený cez vyrovnávač, potom prechádza sériou formovacích staníc (zvyčajne 16 až 22 stojanov), ktoré postupne tvarujú plochý pás do konečného profilu dosky lešenia. Integrované dierovacie systémy vytvárajú protišmykové otvory a spojovacie body inline. Hydraulický rezací systém strihá súvislý profil na presné dĺžky a hotové dosky sa automaticky stohujú. Celý proces je riadený riadiacim systémom PLC, ktorý vyžaduje iba 1 až 2 operátorov na monitorovanie a výmenu cievok.
Nasledujúca tabuľka poskytuje porovnanie ručnej a automatizovanej výroby strojov na valcovanie lešenia naprieč kritickými metrikami, čerpajúc z priemyselných údajov a špecifikácií výrobcu.
| Parameter | Ručná výroba | Stroj na tvárnenie lešení |
|---|---|---|
| Rýchlosť výroby | 5–8 m/min | 10 – 15 m/min (štandard), do 30 m/min (vysoká rýchlosť) |
| Pracovná požiadavka | 4–6 operátorov | 1–2 operátori (monitorovanie) |
| Tolerancia dĺžky | ±2–3 mm | ±0,5–1 mm |
| Materiálové využitie | 85 – 90 % | 95 – 98 % |
| Denný výkon (8-hodinová zmena) | 2 400 – 3 800 metrov | 7 200 metrov (pri 15 m/min) |
| Konzistentnosť kvality | Závislý od operátora, variabilný | Jednotné, riadené PLC |
| Bezpečnostné riziko | Vysoká (ručná manipulácia s ostrou oceľou, opakujúce sa úlohy) | Nízka (strážené stroje, automatizovaná manipulácia) |
Ako ukazuje tabuľka, stroj na tvarovanie valcov lešenia outperforms manual methods in speed, precision, and resource efficiency. Samotná výhoda rýchlosti výroby – často 2 až 3-krát rýchlejšia – sa priamo premieta do vyššej priepustnosti a nižších jednotkových nákladov.
Production speed is not just about making more planks per hour; ide o reakciu na dopyt trhu a zlepšenie cash flow. A stroj na tvarovanie valcov lešenia s rýchlosťou 15 m/min. dokáže vyrobiť približne 7 200 metrov lešenia za jednu 8-hodinovú zmenu. Na manuálne dosiahnutie rovnakého výkonu by výrobca musel pracovať na viacerých zmenách s výrazne vyššou pracovnou silou, čím by sa zvýšila réžia a zložitosť riadenia.
Furthermore, the automated line integrates punching and cutting in one continuous flow. Pri ručnej výrobe ide o samostatné operácie vyžadujúce manipuláciu s materiálom medzi stanicami, čo zvyšuje neproduktívny čas a zvyšuje riziko poškodenia alebo nesprávneho zarovnania. Stroj na tvarovanie valcov eliminuje tieto medzikroky a skracuje čas výrobného cyklu od zvitku po hotový stoh.
Kľúčový obchodný vplyv: Vyššia rýchlosť umožňuje výrobcom prijímať väčšie objednávky, skrátiť dodacie lehoty a zlepšiť výkon včasného dodania – kritické konkurenčné faktory v stavebnom dodávateľskom priemysle.
Mzdové náklady predstavujú významnú časť výrobných nákladov. The shift from 4–6 manual operators to 1–2 machine attendants offers direct and indirect savings. Podľa dostupných údajov sa ročné úspory nákladov na prácu môžu pohybovať od 40 000 do 60 000 USD pri prechode na automatizovanú linku na valcovanie lešenia.
Okrem znižovania počtu zamestnancov sa mení aj charakter práce. Prevádzkovatelia a stroj na tvarovanie valcov lešenia primárne monitorujú PLC systém, kontrolujú kvalitu a riadia výmeny cievok – úlohy, ktoré sú menej fyzicky náročné a prinášajú nižšie riziko zranenia. This can lead to lower worker compensation claims and reduced turnover.
The table below compares operational costs between the two methods.
| Nákladový faktor | Ručná výroba | Automatizovaný stroj na tvarovanie rolí na lešenie |
|---|---|---|
| Cena práce (za hodinu) | 25 – 35 USD na operátora | 12 – 15 USD (monitorovanie) |
| Spotreba energie (denne) | 20 – 25 dolárov | 10 – 15 dolárov |
| Náklady na údržbu (mesačne) | 300 dolárov | 150 dolárov |
| Kontrola kvality (denne) | 200 dolárov | 50 dolárov |
Tieto čísla naznačujú, že celkové náklady na vlastníctvo pre a stroj na tvarovanie valcov lešenia je nižšia, s rýchlejšími dobami návratnosti. Some sources report a payback period of 4 to 7 months for operations transitioning from manual to automated production.
Konzistentnosť je charakteristickým znakom valcovania. Manual production introduces variability due to operator fatigue, skill differences, and measurement errors. A stroj na tvarovanie valcov lešenia equipped with a PLC and encoder-based length measurement produces planks with a tolerance of ±0.5 mm. This precision ensures that planks fit securely into scaffolding frames, reducing on-site installation issues and enhancing worker safety.
Scaffold planks are subject to strict safety standards, including load testing and deflection limits. For example, a typical rated working load is 200–300 kg per plank, with a safety factor of 2.0 to 3.0 times the rated load. Roll-formed planks, with their uniform material thickness and consistent profile geometry, reliably meet these requirements. Na rozdiel od toho, ručne vyrábané dosky sú náchylnejšie na slabé miesta, nekonzistentnú hrúbku a nízku kvalitu zvaru, čo vedie k potenciálnym štrukturálnym poruchám.
Bezpečnosť: Tvarovanie valcovaním zachováva zrnitú štruktúru materiálu, výsledkom čoho sú pevnejšie a odolnejšie dosky v porovnaní s doskami vyrobenými zváraním alebo lisovaním, čo môže spôsobiť namáhanie.
Okrem toho moderné valcovacie linky obsahujú vstavané bezpečnostné prvky, ako sú núdzové zastavenia, ochranné kryty a systémy ochrany proti preťaženiu. To výrazne znižuje riziko úrazov na pracovisku v porovnaní s ručnou manipuláciou s ťažkými oceľovými plechmi a prevádzkou samostatných nožníc a lisov.
Material cost is a major component of scaffold manufacturing. Manual production typically results in material utilization of 85–90%, meaning 10–15% of the steel is wasted as scrap. Tento odpad pochádza z nepresného rezania, chýb orezania a chybných dielov.
A stroj na tvarovanie valcov lešenia dosahuje 95–98 % využitie materiálu. Je to spôsobené presnými systémami podávania so servopohonom, ktoré minimalizujú koncové zvyšky, presné rezanie na presné dĺžky a takmer nulovú mieru vyraďovania. Za rok nepretržitej výroby môže tento 5–10 % rozdiel vo výťažnosti materiálu predstavovať významné úspory nákladov, najmä pri spracovaní vysoko kvalitnej pozinkovanej ocele.
Kým počiatočná kapitálová investícia pre a stroj na tvarovanie valcov lešenia je vyššia ako zriadenie ručnej dielne, návratnosť investícií (ROI) je presvedčivá. Cenové rozsahy strojov na valcovanie sa líšia v závislosti od úrovne automatizácie a funkcií, pričom základné modely začínajú okolo 45 000 USD a špičkové plne automatizované linky dosahujú 250 000 USD.
Ak však vezmeme do úvahy úsporu práce, zníženie odpadu, vyššiu produkciu a lepšiu kvalitu, doba návratnosti je zvyčajne krátka. Výrobca, ktorý v súčasnosti ručne vyrába 2 500 metrov denne, by mohol strojnásobiť tento výkon pomocou valcovacieho stroja, čo by mu umožnilo plniť väčšie zmluvy a zvyšovať príjmy bez proporcionálneho zvýšenia práce alebo réžie.
Okrem toho môžu výrobcovia prispôsobiť a stroj na tvarovanie valcov lešenia pre špecifické šírky dosiek, vzory otvorov a rozsahy hrúbok (zvyčajne 1,0 mm až 3,0 mm). Táto flexibilita umožňuje podnikom obsluhovať rôzne segmenty trhu a prispôsobiť sa meniacim sa požiadavkám zákazníkov bez veľkých nákladov na prestavbu.
Primárna výhoda je produktivitu . Stroj na valcovanie lešenia vyrába rýchlosťou 10–30 metrov za minútu s 1–2 operátormi, zatiaľ čo manuálne linky vyrábajú rýchlosťou 5–8 metrov za minútu so 4–6 operátormi. To znamená až 3-krát vyšší denný výkon a výrazne nižšie náklady na prácu na meter.
Valcované dosky majú vynikajúcu konzistenciu. Proces riadený PLC zachováva toleranciu dĺžky ±0,5 mm, zatiaľ čo ručná výroba sa pohybuje medzi ±2–3 mm. Rovnomerná hrúbka a geometria profilu tiež zaisťujú, že dosky spoľahlivo spĺňajú medzinárodné bezpečnostné normy, pričom kvalita ručnej práce závisí od operátora.
Mnoho výrobcov uvádza dobu návratnosti 4 až 7 mesiacov, čo je spôsobené úsporou práce, zníženým plytvaním materiálom a zvýšenou výrobnou kapacitou. Presná časová os závisí od objemu výroby, miestnych nákladov na pracovnú silu a ceny stroja.
áno. Existujú stroje základnej úrovne s nižšími rýchlosťami (8–12 m/min) a možnosťami ručného dierovania, ktoré sú cenovo výhodné pre malé až stredné prevádzky. Tieto stále ponúkajú významné výhody oproti plne ručnej výrobe v zmysle zníženia prácnosti a konzistentnosti kvality.
Tieto stroje zvyčajne spracovávajú pozinkovanú oceľ, oceľ valcovanú za studena a zvitky z mäkkej ocele. Hrúbka materiálu sa pohybuje od 1,0 mm do 3,0 mm a šírka od 100 mm do 600 mm, v závislosti od konfigurácie stroja.
Bežná údržba zahŕňa denné kontroly valcov a mazania, týždenné čistenie a kontrolu opotrebovania, mesačné testovanie hydraulického systému a ročnú komplexnú generálnu opravu. Správna údržba zaručuje dlhú životnosť stroja a konzistentnú kvalitu výstupu.
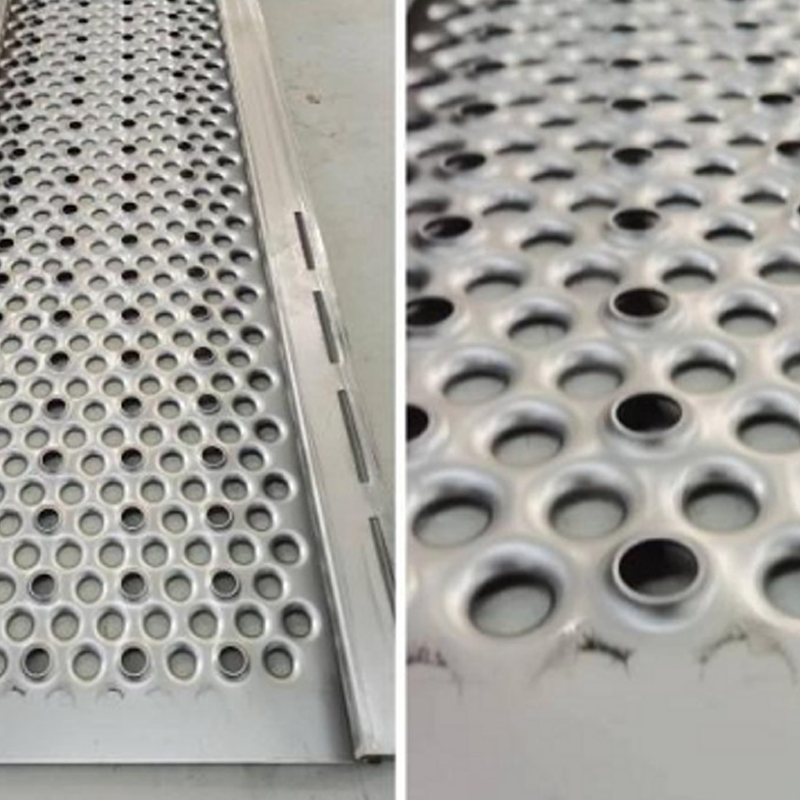
Stroj na tvarovanie valčekov na kovové lešenie Priemer hriadeľa: 70–80 mm; dĺžka paluby lešenia: 0,5–6 m; hrúbka: 1–2,5 mm. ...
Zobraziť podrobnosti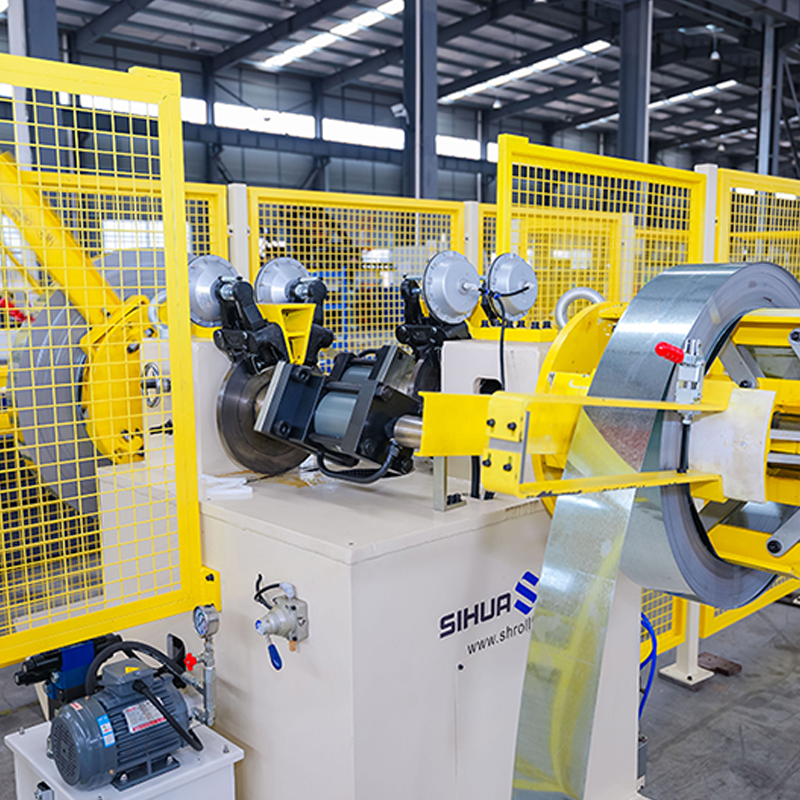
Automatický rotačný dvojhlavý hydraulický odvíjač s detekciou žiadneho materiálu, 5 ton na stranu. Výkon lasera a dĺžka zvár...
Zobraziť podrobnosti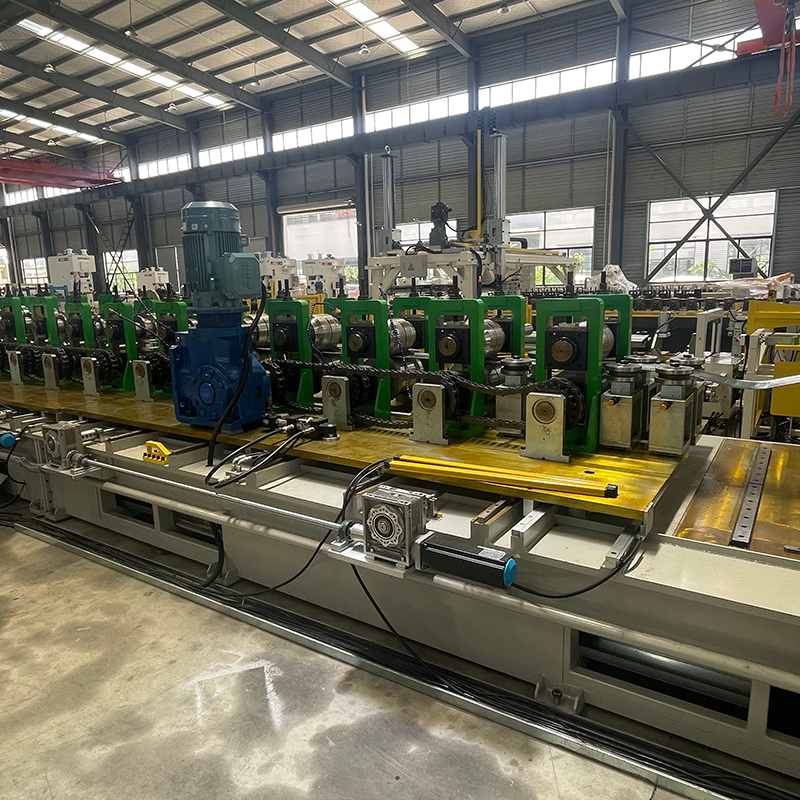
Stroj na tvárnenie valcov CUZ sigma Vysokovýkonný jednohlavý odvíjač, kapacita 5 ton. ...
Zobraziť podrobnosti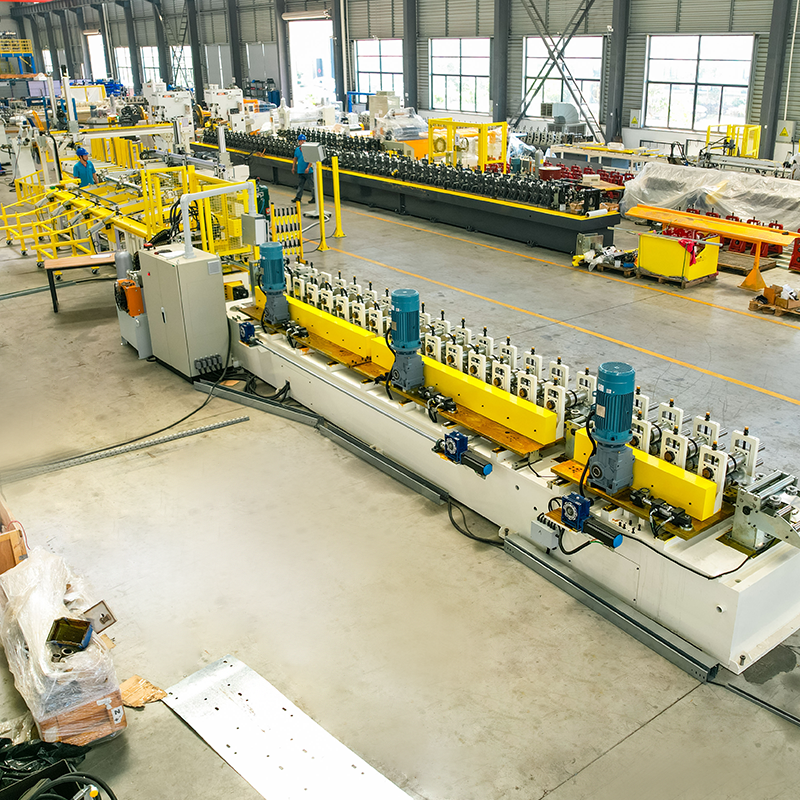
CU automatický stroj na tvárnenie šírky, reťazový pohon, automatické balenie. Ekonomický dvojhlavý hydraulický odvíjač, 3 to...
Zobraziť podrobnosti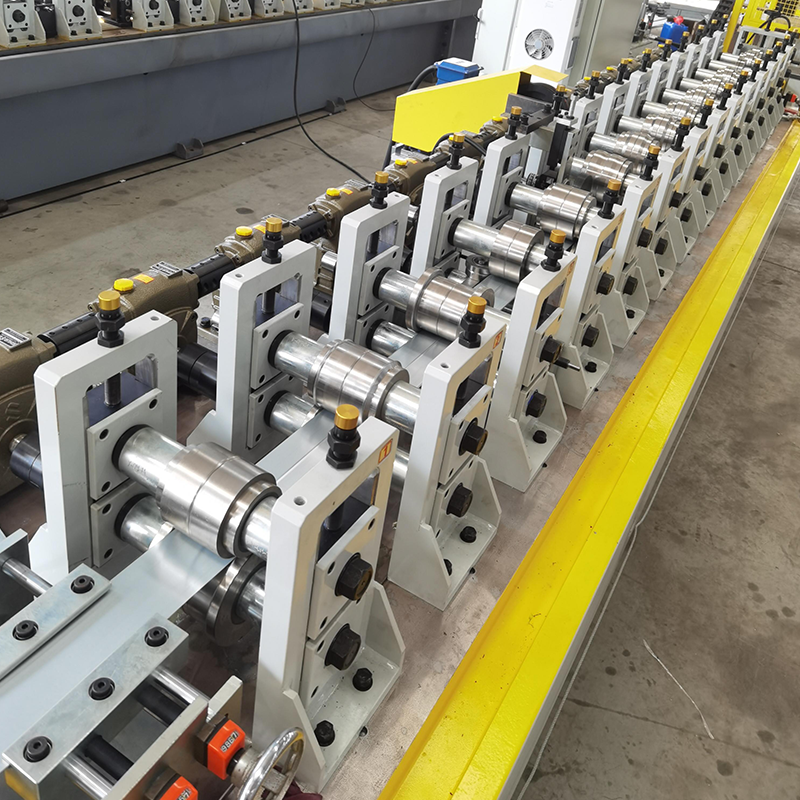
Stroj na tvarovanie valcov so závitovkovým reduktorom sadrokartónu, jednoduchý model, nie rýchlovýmenný kazetový typ, ekonomický a cenovo dostupný. (Môže byť upgradov...
Zobraziť podrobnosti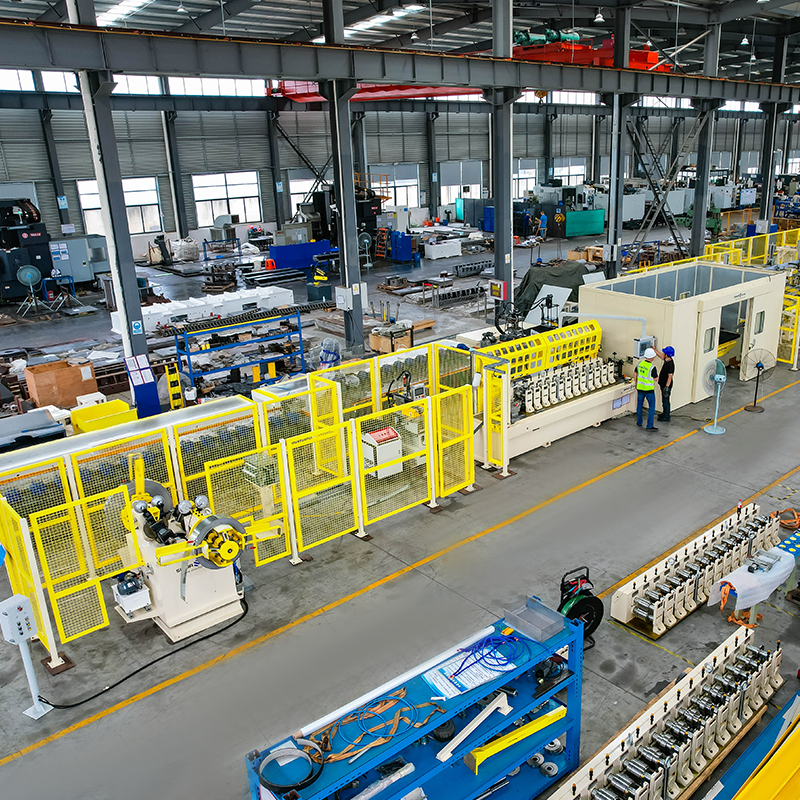
Automatický rotačný dvojhlavý hydraulický odvíjač s detekciou žiadneho materiálu, 5 ton na stranu. Rýchlovýmenný stroj na fo...
Zobraziť podrobnostiNeváhajte nás kontaktovať, keď nás budete potrebovať!
Kontaktné informácie
PRODUKTY
Mobil