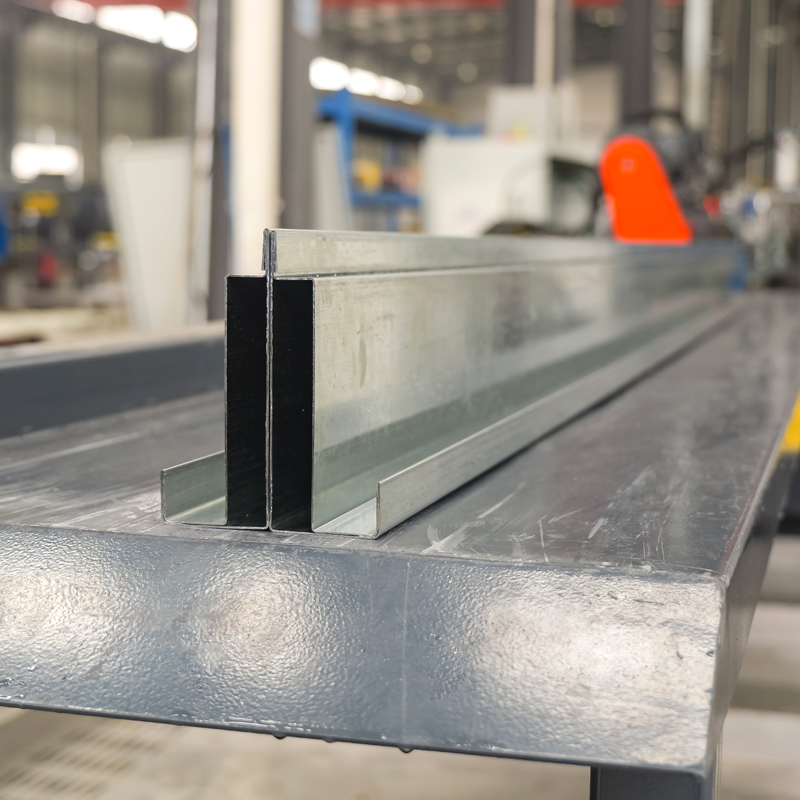
Výber správneho vstupného materiálu pre a Stroj na tvarovanie sadrokartónových profilov je jediné najkritickejšie rozhodnutie, ktoré ovplyvňuje kvalitu produktu, životnosť nástrojov, efektivitu výroby a konečný výkon profilu. Na rozdiel od všeobecného tvarovania plechu si profily sadrokartónu vyžadujú prísne rozmerové tolerancie, konzistentné mechanické vlastnosti a špecifické správanie povlakov, pretože tieto profily slúžia ako konštrukčné rámové komponenty v deliacich stenách, stropných systémoch a protipožiarnych zostavách.
Táto príručka poskytuje komplexný a praktický rozpis každého parametra materiálu, ktorý musíte vyhodnotiť pred vložením cievky do formovača valcov. Ideme nad rámec všeobecných tried ocele a skúmame skutočné výrobné obmedzenia, interakcie povlakov s valcovými lisovnicami, vplyv stavu okrajov na priamosť a kompromisy medzi nákladmi a tvarovateľnosťou. Či už vyrábate C-kolíky, U-dráhy, lemovacie kanály alebo stropné T-kusy, výber materiálu, ktorý je tu načrtnutý, priamo ovplyvňuje vašu mieru odmietnutia, frekvenciu výmeny nástrojov a spokojnosť zákazníkov.
Prevažná väčšina profilov sadrokartónu sa vyrába z pásov z nízkouhlíkovej ocele, ale konkrétna kvalita a spôsob spracovania sa výrazne líšia v závislosti od konečnej aplikácie. Nižšie je uvedený podrobný rozpis primárnych kategórií základných kovov používaných globálne.
Komerčná oceľ predstavuje najbežnejší východiskový materiál pre štandardné interiérové svorníky a koľajnice. Ponúka vyváženú kombináciu tvarovateľnosti a pevnosti pre všeobecné konštrukcie. Typická medza klzu sa pohybuje od 170 do 240 MPa, s pevnosťou v ťahu medzi 270 a 340 MPa. Táto trieda je vhodná pre nenosné priečky, kde na rozmerovej presnosti záleží viac ako na nosnosti konštrukcie. Valcovací stroj spracováva CS materiál s minimálnym opotrebením valcov za predpokladu zachovania čistoty povrchu.
Typy FS sú špeciálne navrhnuté pre operácie tvárnenia za studena. V porovnaní s komerčnou oceľou vykazujú vyššie hodnoty predĺženia (zvyčajne 28 – 32 % v 50 mm meranej dĺžke), čo znižuje riziko praskania rohov pri ohýbaní s malým polomerom. Pre profily sadrokartónu, ktoré si vyžadujú viacnásobné ohyby v rámci krátkej časti pásu – ako sú kolíky alebo vystužené pásy – je preferovanou voľbou materiál FS. Mnoho skúsených výrobných manažérov ponecháva FS zvitky ako svoj primárny inventár, pretože poskytuje širšie procesné okno na úpravu medzier medzi valcami.
Keď profily sadrokartónu musia niesť axiálne zaťaženie alebo slúžiť ako súčasť systému strižných stien, sú potrebné triedy konštrukčných ocelí. Stupeň 33 (výťažnosť 230 MPa) a stupeň 40 (výťažnosť 276 MPa) sú bežne špecifikované v komerčných a inštitucionálnych projektoch. Materiály s vyššou pevnosťou si však vyžadujú robustnejšie valcovacie stroje so zvýšenými poháňanými stanicami a ťažšími rámami. Efekt spätného pruženia sa tiež stáva výraznejším, čo si vyžaduje kompenzáciu nadmerného ohybu v posledných tvarovacích prechodoch. Zistili sme, že konštrukčné ocele s medzou klzu nad 350 MPa výrazne urýchľujú opotrebenie valcov na nástrojoch bez povlaku, takže valce s karbidovým povlakom sa často odporúčajú na predĺžené chody.
Výrobná poznámka: Nikdy nepredpokladajte, že trieda ocele certifikovaná pre profily valcované za tepla bude fungovať rovnako v profiloch valcovaných za studena. Smer ohybu vzhľadom na smer valcovania pôvodného pásu vytvára anizotropné vlastnosti – vždy pred úplnou výrobou otestujte zvitok vzorky z každého nového čísla tavby.
Povrchový náter na oceľovom zvitku nie je dodatočný nápad – priamo ovplyvňuje trenie vo vnútri valcovacej stolice, odolnosť finálneho profilu proti korózii a kompatibilitu s požiarnymi konštrukčnými požiadavkami. Nižšie je uvedené systematické porovnanie najpoužívanejších náterov na výrobu sadrokartónových profilov.
| Typ povlaku | Hmotnosť náteru (g/m²) | Hodnotenie tvarovateľnosti | Typická aplikácia |
|---|---|---|---|
| Žiarovo pozinkované (G30-G90) | 90-275 | Výborná (G30-G60) / Dobrá (G90) | Štandardné vnútorné a vonkajšie steny |
| Elektrogalvanizované | 20-60 | Veľmi dobré (rovnomerná hrúbka) | Presné profily s úzkymi toleranciami |
| Hliníkové (typ 1 a 2) | 40-80 (Al povlak) | Stredná (nižšia mazacia schopnosť) | Stropné systémy vyžadujúce odraz tepla |
| Predfarbené (polyester, PVDF) | N/A (hrúbka filmu 15-30 μm) | Spravodlivé (riziko poškodenia) | Architektonické exponované profily |
Fyzické rozmery vstupnej cievky určujú nielen konečnú geometriu profilu, ale aj čas nastavenia, zmetkovitosť a celkové využitie linky. A Stroj na tvarovanie sadrokartónových profilov je typicky skonštruovaný okolo špecifického rozsahu šírok a hrúbok pásu. Prevádzka mimo týchto rozsahov vedie k chybám kvality a mechanickému namáhaniu.
Požadovaná šírka pásu sa vypočíta z rozvinutého prierezu konečného profilu, pričom sa zohľadňujú prídavky na ohyb a polomery rohov. Pre štandardný C-stub s pásom 92 mm, prírubami 40 mm a okrajmi 8 mm sa rozvinutá šírka zvyčajne pohybuje medzi 195 mm a 205 mm, v závislosti od vnútorného polomeru ohybu. Vstupné vedenie valcovacieho stroja musí vyhovovať tolerancii šírky pásu /- 1,5 mm bez toho, aby spôsobilo okrajové vlnenie alebo vybočenie stredu. Širšie pásy presahujúce menovitý výkon stroja zvyšujú zaťaženie bočných valcov a môžu vychyľovať hriadele valcov, čím sa vytvára oblúk pozdĺž dĺžky profilu.
Hmotnosť cievky
2-5 ton – štandard pre ručné nakladanie
5-10 ton – optimálne pre automatizované linky
ID cievky
508 mm (20") – najbežnejšia veľkosť tŕňa
610 mm (24") – pre cievky s veľkým priemerom
OD cievky
Až 1200 mm – štandardný rozsah
Viac ako 1 500 mm – vyžaduje výkonný odvíjač
Mechanické správanie oceľového pásu pri deformácii za studena sa riadi niekoľkými kľúčovými parametrami. Pochopenie týchto vlastností vám umožní predpovedať, ako bude materiál reagovať v každej formovacej stanici, a vykonať proaktívne úpravy medzier medzi valcami, bočnými vodidlami a vyrovnávacími jednotkami.
Keď pás prechádza cez po sebe idúce valcovacie stolice, podlieha mechanickému spevneniu, čo zvyšuje jeho medzu klzu a znižuje ťažnosť. Pre typický profil sadrokartónu vytvorený v 14 až 18 staniciach môže byť medza klzu na výstupe o 15 až 25 % vyššia ako hodnota prichádzajúcej cievky. S týmto javom je potrebné počítať pri špecifikácii únosnosti finálneho profilu. Materiály s nízkou počiatočnou medzou klzu (pod 200 MPa) majú tendenciu vykazovať nadmerné predĺženie počas tvárnenia, čo vedie k dlhšiemu konečnému profilu, ako je nastavená dĺžka rezu.
Minimálna požiadavka na predĺženie pre profilové materiály sadrokartónu je zvyčajne 22 % pri meranej dĺžke 50 mm. Nižšie hodnoty predĺženia korelujú so zvýšeným praskaním na vonkajšom polomere ohybov, najmä pri profiloch s ostrými rohmi (vnútorný polomer menší ako 1,5 násobok hrúbky). Mnoho výrobcov vykonáva jednoduchý 180-stupňový test ohybu na každej novej sérii zvitkov, aby overili tvarovateľnosť pred naložením na odvíjač.
Tvrdosť podľa Rockwella (typicky HRB 50-70 pre ocele na sadrokartón) má priamy vzťah s mierou opotrebovania valcov. Tvrdšie materiály – často v dôsledku vyššieho obsahu uhlíka alebo redukcie valcovania za studena – spôsobujú väčšie abrazívne opotrebovanie nástrojov na valcovanie. Vo veľkoobjemových výrobných prostrediach odporúčame použiť valce z nástrojovej ocele D2 alebo z valcov práškovej metalurgie pri tvarovaní ocelí nad HRB 65, aby sa zachovala geometria profilu počas dlhších kampaní bez opätovného brúsenia.
Kvalita okrajov pásov je často prehliadaným parametrom, ktorý výrazne ovplyvňuje priamosť a povrchovú úpravu finálneho profilu sadrokartónu. Väčšina oceľových zvitkov sa dodáva buď s frézovacími hranami alebo štrbinovými hranami, pričom tento rozdiel je rozhodujúci pre výkon valcovania.
Kontrola kvality hrán kľúča: Prejdite palcom po oboch okrajoch prúžku. Ostrý otrep presahujúci 0,1 mm na výšku postupne poškriabe povrch valca a vytvorí stopy oderu na profilovej prírube. Riešením je špecifikácia sekundárneho prechodu na odihlovanie hrán alebo výber zvitkov s možnosťou „hladkého okraja“ z rezačky.
Väčšina profilov sadrokartónu vyžaduje dierovanie – pre skrutkové spoje, servisné priechody alebo akustické vlastnosti. Správanie materiálu pri dierovaní je rovnako dôležité ako jeho správanie pri ohýbaní. Mäkšie materiály (výťažnosť pod 220 MPa) vytvárajú čisté otvory s minimálnou výškou otrepu, zatiaľ čo tvrdšie materiály majú tendenciu vytvárať zubaté hrany, ktoré si vyžadujú sekundárne odihlovanie.
Dierovacia jednotka na a Stroj na tvarovanie sadrokartónových profilov pracuje pri vysokých frekvenciách cyklov – často presahujúcich 60 zdvihov za minútu. Materiály s vysokými hodnotami predĺženia vykazujú menšie pruženie okolo vyrazeného otvoru, čo vedie k plochejšiemu povrchu pásu. Naopak, materiály s nízkou ťažnosťou (menej ako 22 %) majú tendenciu vyklenúť sa okolo otvoru smerom nahor, čo prekáža pri stohovaní a následnej manipulácii.
| Typ materiálu | Výška otrepu (mm) | Miera opotrebovania dierovača | Odporúčaná vôľa |
|---|---|---|---|
| CS (nízky výnos) | 0,05-0,12 | Nízka | 6-8% hrúbky |
| FS (trieda formovania) | 0,08-0,18 | Stredná | 8-10% hrúbky |
| Štrukturálne (40. ročník) | 0,15-0,30 | Vysoká | 10-12% hrúbky |
Ak chcete systematicky vybrať optimálny materiál pre vašu výrobu profilu sadrokartónu, postupujte podľa tohto sedemkrokového pracovného postupu, ktorý integruje technické, prevádzkové a komerčné faktory.
Aj pri starostlivom výbere materiálu sa pri výrobe objavia určité chyby. Nižšie je uvedený praktický sprievodca riešením problémov, ktorý spája vlastnosti materiálu so špecifickými defektmi profilu.
Oceľ valcovaná za tepla sa vo všeobecnosti neodporúča pre profily sadrokartónu, pretože má hrubšiu vrstvu oxidu (okuje), širšie tolerancie hrúbky a nižšiu kvalitu povrchu v porovnaní s oceľou valcovanou za studena. Váha môže rýchlo obrusovať tvarovacie valce a vytvárať nekonzistentné rozmery profilu. Ak sa však použijú morené a naolejované zvitky valcované za tepla, môžu sa tvarovať, ale zvyčajne poskytujú hrubšiu povrchovú úpravu, ktorá je neprijateľná pre vystavené alebo natierané aplikácie.
Väčšina štandardných strojov na valcovanie profilov sadrokartónu je dimenzovaná na hrúbky medzi 0,4 mm a 1,2 mm. Modely pre veľké zaťaženie dokážu spracovať až 1,5 mm alebo dokonca 2,0 mm, ale to si vyžaduje zosilnené valcové stojany, hriadele s väčším priemerom a vyšší výkon motora. Pred použitím hrubších materiálov si vždy prečítajte štítok s technickými údajmi vášho stroja, pretože prekročenie menovitej kapacity môže trvalo poškodiť prevodovku a valivé ložiská.
áno. Vopred natreté zvitky vo všeobecnosti vyžadujú nižšiu rýchlosť tvarovania (zníženie o 20 – 30 %), aby sa zabránilo poškodeniu alebo odlupovaniu farby v oblastiach ohybu. Pozinkované a elektrogalvanizované zvitky môžu bežať pri maximálnych menovitých otáčkach, pretože zinkový povlak pôsobí ako tuhé mazivo. Hliníkové zvitky spadajú medzi to, pretože hliníkovo-kremíkový povlak má miernu klzkosť, ale môže sa časom usadiť na valcoch, čo si vyžaduje časté zastavovanie čistenia.
Správna šírka pásu je určená rozvinutou dĺžkou prierezu, ktorá je súčtom všetkých rovných pásových segmentov plus ohybové prídavky pre každý roh. Praktickým prístupom je odrezať vzorový pás, označiť čiary ohybu, zložiť ho ručne alebo pomocou brzdového lisu a potom zmerať plochú dĺžku pred skladaním. Táto empirická metóda je často spoľahlivejšia ako teoretické výpočty, najmä pre zložité asymetrické profily.
Komerčná oceľ (CS typ B) s žiarovo pozinkovaným povlakom G40-G60 ponúka najlepší pomer ceny a výkonu pre veľkoobjemovú výrobu interiérových čapov. Poskytuje primeranú tvarovateľnosť, prijateľnú odolnosť proti korózii a konzistentné mechanické vlastnosti pri preprave viacerých zvitkov. Pri projektoch vyžadujúcich vyššiu pevnosť konštrukčná oceľ triedy 33 pridáva zhruba 10 – 12 % k nákladom na materiál, ale znižuje hmotnosť profilu pri rovnakej nosnosti, čo niekedy kompenzuje vyššiu jednotkovú cenu.
Nehrdzavejúca oceľ sa zriedka používa pre štandardné profily sadrokartónu kvôli jej vysokej cene, rýchlosti tvrdnutia a abrazívnemu charakteru. Ak je to potrebné pre špecializované architektonické alebo námorné aplikácie, musíte použiť stroj na tvarovanie valcov s valcami potiahnutými karbidom, zvýšeným tvarovacím výkonom a špeciálnym mazacím systémom. Prevádzka nehrdzavejúcej ocele na štandardných nástrojoch z uhlíkovej ocele spôsobí rýchle opotrebenie valca a neprijateľné oderu povrchu do niekoľkých stoviek metrov.
Nesprávne skladovanie zvitkov – najmä vystavenie vlhkosti alebo extrémnym teplotám – môže zhoršiť kvalitu povrchu a zmeniť mechanické vlastnosti v dôsledku starnutia. Na pozinkovaných zvitkoch skladovaných vo vlhkom prostredí vzniká biela hrdza (hydroxid zinočnatý), čo zvyšuje trenie pri tvárnení. Cievky, ktoré sú dlhodobo skladované vo zvislej polohe, môžu vytvoriť trvalú "súpravu cievok" (zakrivenie), ktoré sťažuje kŕmenie. Cievky vždy skladujte vodorovne na čalúnených sedlách v suchom prostredí s kontrolovanou klímou a používajte ich na princípe prvý dnu, prvý von.
áno. Stropné profily T majú zvyčajne tenšie rebrá a dlhšie príruby, ktoré vyžadujú materiály s vyšším predĺžením na dosiahnutie ostrých 90-stupňových ohybov bez praskania. Nástenné cvočky naopak uprednostňujú pevnosť a priamosť. Pre stropné T-kusy sa uprednostňuje tvarovacia oceľ (FS) s minimálnym predĺžením 30 %, zatiaľ čo nástenné výstuhy môžu používať komerčnú oceľ s predĺžením 25 %. Navyše, stropné T-kusy často používajú ľahšie meradlá (0,45 – 0,55 mm) v porovnaní so stenami (0,55 – 0,75 mm).
5-tonový hydraulický odvíjač s vozňom Skladovanie energie Stroj na tvárnenie rámových nosníkov Kroky tvá...
Zobraziť podrobnosti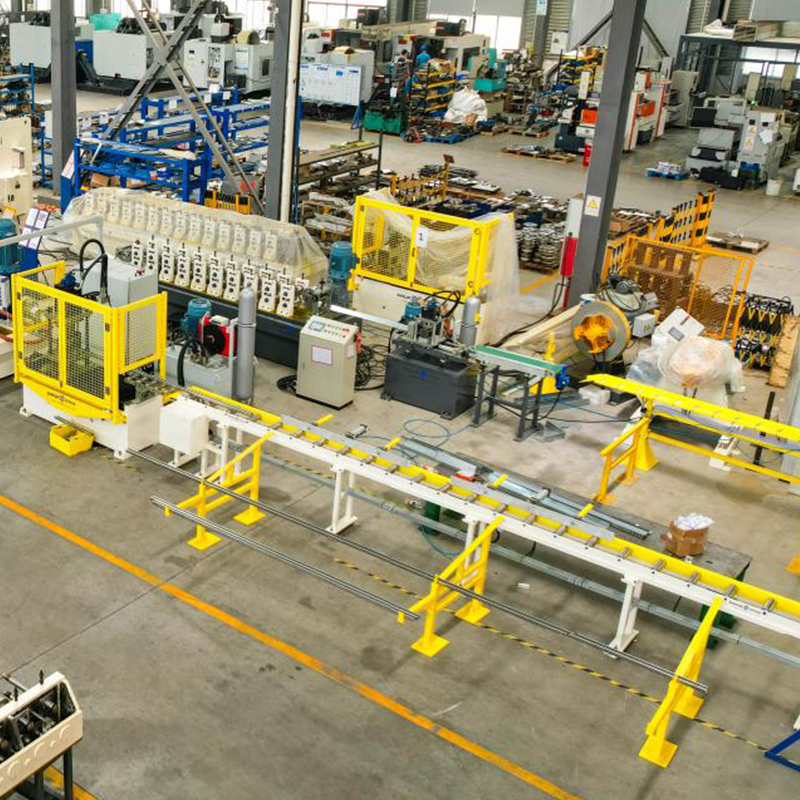
Stroj na formovanie profilových kaziet SS304 unistruct Nivelačný stroj(Pred použitím dierovacieho lisu je potrebný nivelačný...
Zobraziť podrobnosti
Stroj na tvárnenie profilov okenných dverí PV Na dosiahnutie rôznych výrobných rýchlostí je možné zvoliť závitovkové reduktory s rôznym...
Zobraziť podrobnosti
3. Alloy hák cross T-bar roll forming machine je špecializované zariadenie navrhnuté na výrobu oceľových tyčí v tvare T s integrovanými zliatinovými hákmi. ...
Zobraziť podrobnosti
Stojanový stojanový valcovací stroj, medza klzu ocele 250–550 MPa Jednohlavý ručný odvíjač s podávacím vozíkom ...
Zobraziť podrobnosti
CU automatický stroj na tvárnenie šírky, reťazový pohon, automatické balenie. Ekonomický dvojhlavý hydraulický odvíjač, 3 to...
Zobraziť podrobnostiNeváhajte nás kontaktovať, keď nás budete potrebovať!
Kontaktné informácie
PRODUKTY
Mobil