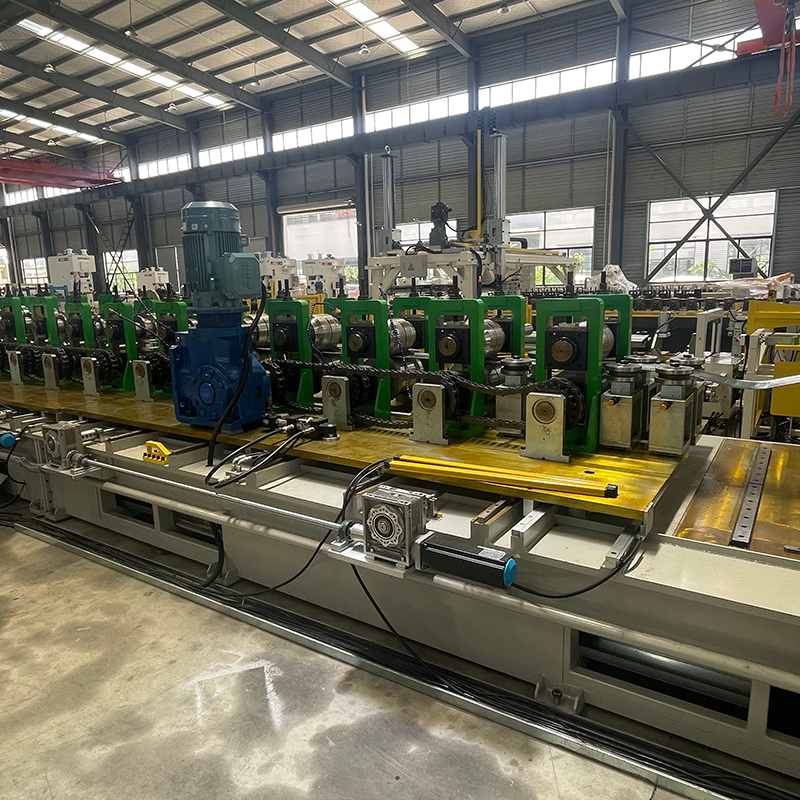
Výrobcovia ocele, ktorí sa uchádzajú o projekt súvislej strechy, zvyčajne dospejú k rovnakému záveru, keď si prezerajú výkresy: strešná väznica má tvar Z, ich dielňa je zriadená pre kanály C a medzera je širšia, ako vyzerá. Stroj na tvárnenie väzníc z je kontinuálna linka na tvárnenie za studena, ktorá vyrába Z profily zo žiarovo pozinkovaného oceľového pásu v jednom priechode, vrátane dierovania a odrezávania.
Odsadené príruby sekcie Z umožňujú, aby sa väznice ukladali do zväzkov a prekrývali sa v spojoch, ale toto odsadenie tiež núti valcovacie nástroje, dierovanie a strihové načasovanie, aby boli navrhnuté odlišne od línie C väznice. Nesprávny stroj sa zvyčajne prejavuje vo forme odchýlky uhla príruby, nesprávne zarovnaných spojovacích otvorov alebo rýchlosti linky, ktorá nedokáže naplniť vašu kapacitu dierovania.
Krátka definícia: Stroj na tvárnenie väzníc z je kontinuálny systém tvárnenia za studena, ktorý ohýba oceľový pás do asymetrickej časti Z a integruje dierovanie, odrezávanie a voliteľné stohovanie do rovnakého výrobného toku.
Stroj na tvarovanie väzníc z musí držať odsadenie príruby a uhol príruby v medziach, ktoré umožňujú, aby sa hotové väznice tesne zasunuli a predvídateľne spojili: odsadenie do 1,0 mm a pravouhlosť príruby do 1 stupňa po celej dĺžke.
Odsadenie medzi dvoma prírubami je určujúcim rozmerom prierezu Z. Počas tvárnenia sa pás ohýba v dvoch smeroch v rôznych vzdialenostiach od neutrálnej osi. Ak kvetina rolky nevyváži odpruženie, profil sa skrúti a konce príruby sa otvoria alebo zatvoria. To vytvára viditeľnú medzeru medzi vnorenými väznicami a robí zväzok nestabilným na nákladnom aute.
Hniezdenie je hlavným ekonomickým dôvodom pre výber Z väzníc na prvom mieste.
Zbalený zväzok Z väzníc využíva zhruba o 25 až 35 percent menšiu podlahovú plochu nákladného auta ako rovnaký počet väzníc C s rovnakou výškou sekcie. Táto úspora zmizne, keď nie sú na formovacej linke kontrolované krútenie a pruženie.
Praktická priepustnosť linky Z väzníc závisí od hrúbky pásu, výšky pásu a doby dierovacieho cyklu, nie len od výkonu motora. Akonáhle je šírka zvitku pevná, tieto tri hodnoty rozhodujú o počte valcovacích stojanov, rýchlosti tvarovania a konfigurácii dierovania.
Typické rozsahy špecifikácií, ktoré je potrebné zhromaždiť pred porovnaním cenových ponúk:
Pre obchody, ktoré potrebujú profily C, U, Z a Sigma na jednej linke, môžu kazetové a servo-nastaviteľné nástroje pokryť viac ako jednu skupinu profilov bez straty flexibility pri výrobe malých sérií.
 Viacprofilový valcovací stroj pre profily C, U, Z a Sigma Tento stroj kombinuje kazetové a servo-nastaviteľné nástroje na prevádzku viacerých rodín profilov na jednej linke, vrátane C, U, Z a Sigma. Vyhovuje obchodom, ktoré potrebujú flexibilitu pre malé série pri zachovaní vysokého výkonu, ako je uvedené v kontexte výroby väzníc. Zobraziť produkt →
Uvažujme 250 mm pásovú väznicu z 2,0 mm materiálu pri 15 m/min. Šesť hodín čistého prevádzkového času poskytuje približne 5 400 metrov dĺžky väznice za zmenu, predtým, než sa počíta s prestojom, výmenou cievky a nastavením. Dĺžka rezu, počet otvorov a rýchlosť zväzovania môžu znížiť toto číslo o 10 až 20 percent.
| Parameter | Typický rozsah | Vplyv výroby |
| Hrúbka pásu | 1,5-3,0 mm, Q235B / Q355B | Hrubší pás potrebuje viac prechodov a nižšiu rýchlosť |
| Výška webu | 100-350 mm | Nastaviteľné stojany pokrývajú rozsahy; pevné nástroje držia pevnejšie odsadenie |
| Šírka príruby | 40-70 mm | Nastavuje šírku cievky a ovplyvňuje náklady na rezanie |
| Rýchlosť tvarovania | 8-18 m/min | Čas cyklu dierovania je zvyčajne limit |
| Tolerancia dĺžky | /-1,0-2,0 mm | Ovplyvňuje rýchlosť erekcie pri lapovaných spojoch |
| Tolerancia rozstupu otvorov | /-0,5 mm so servodierovačom | Zabraňuje prepracovaniu otvorov pre príchytky na mieste |
Čas výmeny je najväčším rozdielom v prevádzkových nákladoch medzi strojmi s väznicami Z a oddeľuje linku, ktorá beží celý rok jeden profil, od linky, ktorá denne spracováva malé dávky.
Klasickou možnosťou sú kotúče s úpravou podložky, kde operátori pridávajú alebo odoberajú dištančné podložky, aby prestavili stojany na novú výšku pásu. Servo-nastaviteľné riešenie mení šírku stojana a výšku profilu motorom, pričom udržuje rovnaké rolovacie kazety na mieste. Systémy rýchlovýmenných kaziet vyberú jednu kompletnú kazetu nástrojov a vložia ďalšiu v priebehu niekoľkých minút.
| Konfigurácia | Čas zmeny | Najlepšie sedí |
| Podložka upravená | 30-60 min | Jeden alebo dva stabilné profily, dlhé jazdy |
| Servo-nastaviteľné | 5-10 min | Tri až osem výšok pásu |
| Kazeta s rýchlou výmenou | 2-5 min | Denné zmeny profilu a plány JIT |
Základné pravidlo z výrobných liniek: ak jedna výška pásu pobeží viac ako 500 ton za mesiac, vyhradený stroj Z s pevným kotúčom porazí univerzálny rad v oblasti stability. Pod týmto objemom skracuje nastaviteľnosť návratnosť.
Prvým prekážkou na výpočet je dierovanie, pretože spájaná väznica Z môže niesť šesť až dvanásť otvorov a čas cyklu dierovania nastavuje strop pre rýchlosť linky.
Preddierované zvitky vyzerajú pohodlne, ale vzory otvorov sa medzi projektmi menia. Online servo dierovanie registruje každý otvor oproti polohe rezu pomocou kódovača s uzavretou slučkou, ktorý udržuje rozstup otvorov v rozmedzí /-0,5 mm aj pri zmene hrúbky pásu. Ak váš plán spracovania zvitkov zahŕňa okrem väzníc aj dierovanie solárnych držiakov alebo káblových žľabov, rozhodnutie o flexibilite sa stáva dierovacou hlavou a nie formovacími stojanmi.
 8-osový servo dierovací stroj na tvarovanie valcov pre solárne PV konzoly Táto linka, vybavená 8-osovým servo dierovacím systémom, automaticky prispôsobuje polohu dierovača a šírku/výšku profilu pre solárne konzolové profily. Ponúka registráciu kódovača s uzavretou slučkou pre presné rozmiestnenie otvorov, vďaka čomu je ideálny, keď sa vzory dierovania medzi projektmi líšia. Zobraziť produkt →
Na odrezanie si servo lietajúce nožnice udržia dĺžkové tolerancie na /-1,0 mm synchronizáciou nožníc s priechodovou čiarou. Hydraulické rezacie jednotky sú lacnejšie, ale zvyčajne dosadajú na /-3 až 5 mm a vytvárajú otrepy, ktoré spomaľujú montáž na mieste. Porovnajte kompletné usporiadanie pohonu a ovládania s sprievodca výberom stroja na tvarovanie profilov pred výberom dodávateľov.
Po rezaní sa väznice presunú na výbehový stôl na počítanie a zväzovanie. Automatická páskovacia stanica nahrádza dvoch manuálnych pracovníkov za zmenu a udržuje konštantné napätie zväzku, čo chráni geometriu vkladania pri rovnakej preprave kamiónom, vďaka ktorej sú profily Z atraktívne.
 Automatický stroj na balenie a páskovanie kovových zväzkov Tento baliaci systém automatizuje preklápanie gombíkov, balenie malých balíkov a paletizáciu veľkých balíkov pomocou drevených nosných pásov. Nahrádza pracovníkov manuálneho zväzovania a zaisťuje konzistentné napnutie zväzku, chráni profily väzníc počas prepravy a zlepšuje manipuláciu po prúde. Zobraziť produkt →
Požiadajte dodávateľa, aby simuloval časovanie razenia pre vašu najdlhšiu väznicu. Riadiaci program by mal počítať so zrýchlením, spomalením a polohovaním značky rezu, nielen s priemernou traťovou rýchlosťou.
Najrýchlejší spôsob, ako porovnať dodávateľov strojov Z väznice, je vyžiadať si tri dokumenty pred komerčnou ponukou: kresba kvetu rolkou, usporiadanie dierovacej matrice a skúšobný kus vytvorený z vlastného oceľového pásu.
Pri hodnotení ponúk vybavenia použite nasledujúce poradie.
Pred potvrdením skontrolujte nainštalované referencie. Archív prípadu projektu Sihua zahŕňa kompletné linky na formovanie väzníc a regálov dodávané výrobcom kovových budov s rovnakou architektúrou servo dierovania a letmého strihu opísanou vyššie.
Nižšie sú uvedené krátke odpovede na štyri otázky, ktoré dominujú pri nákupe strojov Z väznice.
áno. Viacprofilové linky so servo-nastaviteľnými stojanmi alebo rýchlovýmennými kazetami prepínajú medzi sekciami C, U, Z a Sigma. Kompromisom je mierne nižšia stabilita tolerancie v porovnaní so špeciálnou líniou Z, ktorá nikdy nemení nástroje.
Štandardné linky zvládajú 1,5 až 3,0 mm žiarovo pozinkované oceľové pásy v triedach Q235B alebo Q355B. Horná hrúbka závisí od šírky príruby a počtu tvarovacích prechodov. Príliš málo priechodov spôsobuje odpruženie na špičkách prírub a spôsobuje, že medzery v hniezde sú nestabilné.
S 2,0 mm materiálom pri rýchlosti 15 m/min a šiestimi hodinami čistého času chodu vyprodukuje 8-hodinová zmena približne 5 400 metrov dĺžky väznice. Dĺžka rezu, počet otvorov a rýchlosť stohovania môžu toto číslo znížiť, preto si overte čas cyklu dierovania pomocou vlastného produktového mixu.
Tolerancia dĺžky väznice riadi rýchlosť montáže pri lapovaných spojoch. Lietajúce servo nožnice s meraním dĺžky v uzavretej slučke udržia /-1,0 až 2,0 mm; hydraulické nožnice zvyčajne dopadnú pri /-3 až 5 mm s nekonzistentným smerom otrepu. Pri projektoch so súvislou strechou sa prísnejšia tolerancia vyplatí na mieste.
Stroj na tvárnenie valcov CUZ sigma Vysokovýkonný jednohlavý odvíjač, kapacita 5 ton. ...
Zobraziť podrobnosti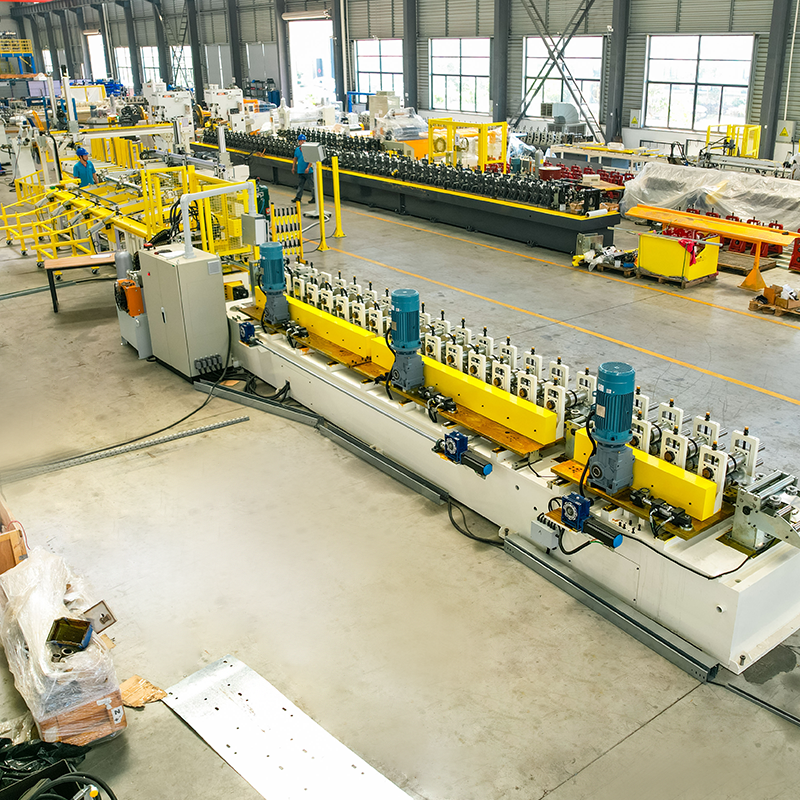
CU automatický stroj na tvárnenie šírky, reťazový pohon, automatické balenie. Ekonomický dvojhlavý hydraulický odvíjač, 3 to...
Zobraziť podrobnosti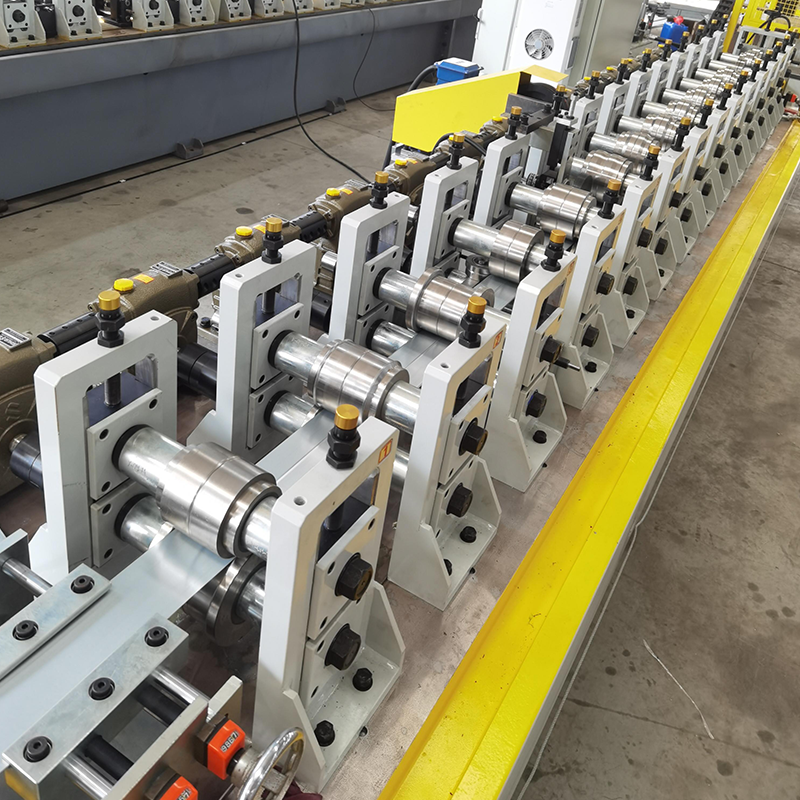
Stroj na tvarovanie valcov so závitovkovým reduktorom sadrokartónu, jednoduchý model, nie rýchlovýmenný kazetový typ, ekonomický a cenovo dostupný. (Môže byť upgradov...
Zobraziť podrobnosti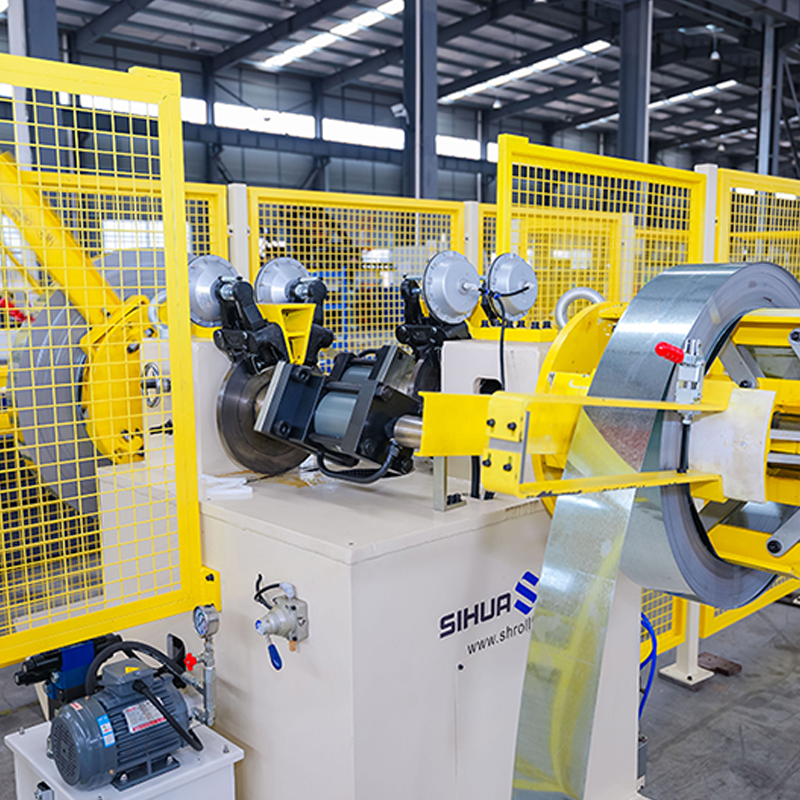
Automatický rotačný dvojhlavý hydraulický odvíjač s detekciou žiadneho materiálu, 5 ton na stranu. Výkon lasera a dĺžka zvár...
Zobraziť podrobnosti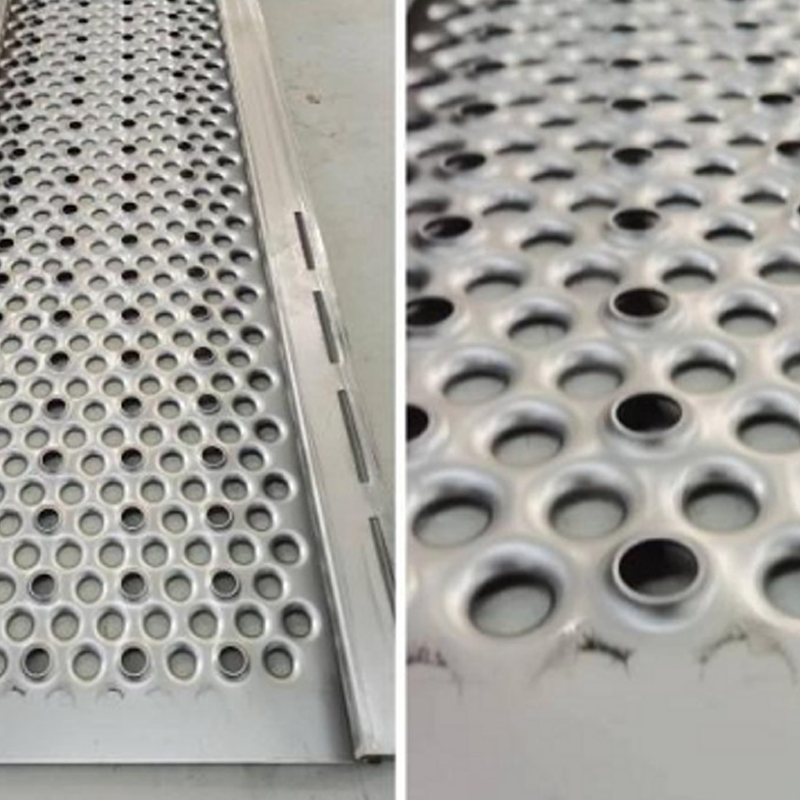
Stroj na tvarovanie valčekov na kovové lešenie Priemer hriadeľa: 70–80 mm; dĺžka paluby lešenia: 0,5–6 m; hrúbka: 1–2,5 mm. ...
Zobraziť podrobnosti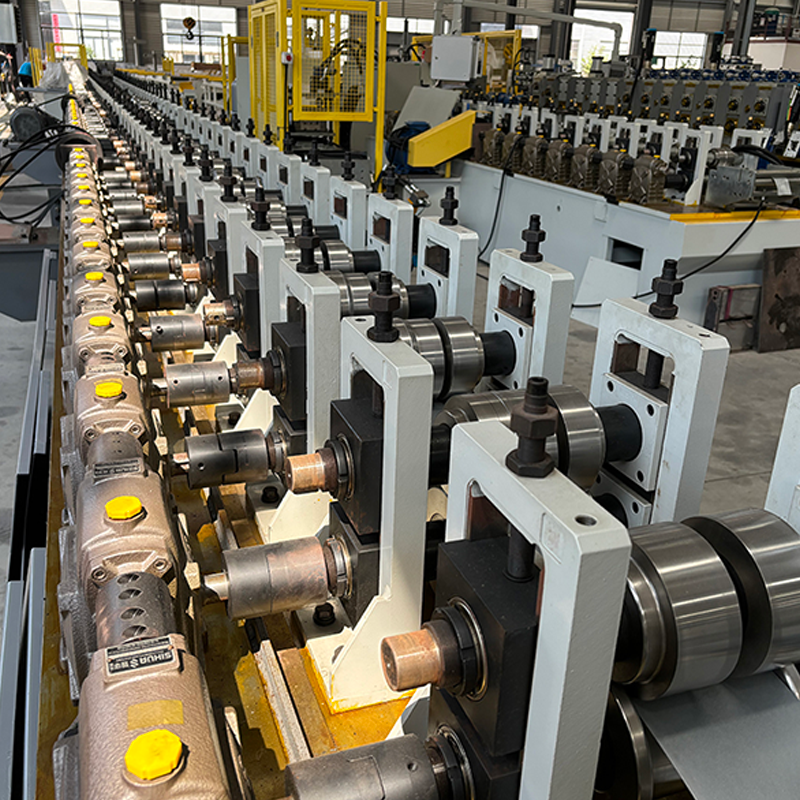
Stroj na tvárnenie profilov okenných dverí PV Na dosiahnutie rôznych výrobných rýchlostí je možné zvoliť závitovkové reduktory s rôznym...
Zobraziť podrobnostiNeváhajte nás kontaktovať, keď nás budete potrebovať!
Kontaktné informácie
PRODUKTY
Mobil